Thuis / Nieuws / Industrnieuws / Hoe wordt polyurethaanschuim vervaardigd? Gids voor processen, chemie en apparatuur
Hoe wordt polyurethaanschuim vervaardigd? Gids voor processen, chemie en apparatuur
Industrnieuws-
Het korte antwoord: twee vloeistoffen, één snelle reactie
Polyurethaanschuim wordt vervaardigd door het doseren, mengen en doseren van twee vloeibare chemische stromen – een isocyanaat- en een polyolmengsel – en vervolgens het reagerende mengsel te laten uitzetten tot een vast, cellulair plastic. De zichtbare uitzetting duurt seconden; de interne chemie blijft urenlang kracht opbouwen. Alles wat er toe doet in het eindproduct, inclusief dichtheid, celstructuur, isolatiewaarde en draagvermogen, wordt grotendeels bepaald in de eerste momenten nadat de twee stromen in de mengkop met elkaar botsen.
De meeste mensen kennen het resultaat, niet het proces: de stijve isolatielaag aan de binnenkant van een koelkastdeur, de flexibele demping onder een autostoel, de doorlopende plaat op het dak van een gebouw. Ze volgen allemaal dezelfde volgorde: voorbereiding van de grondstoffen, nauwkeurige dosering, mengen onder hoge druk, doseren in een mal of op een transportband, expansie en uitharding.
De chemie: isocyanaat, polyol en het gas dat cellen bouwt
Polyurethaanschuim ontstaat wanneer een isocyanaat reageert met een polyol. De -NCO-groep van het isocyanaat valt de -OH-groep van het polyol aan en vormt een urethaanbinding, waarbij korte vloeibare moleculen worden samengevoegd tot een lang vast polymeer. Bij de reactie komt warmte vrij, en die exotherme warmte zet het gas uit dat de cellulaire structuur van het schuim creëert.
In de meeste formuleringen lopen twee gasgenererende routes parallel:
Chemisch blazen: water reageert met isocyanaat, waarbij koolstofdioxidegas vrijkomt.
Fysiek blazen: een laagkokende vloeistof – meestal cyclopentaan in modern hardschuim – verdampt naarmate het mengsel opwarmt.
Katalysatoren regelen de balans tussen de geleringsreactie en de blaasreactie, terwijl oppervlakteactieve siliconen de groeiende cellen stabiliseren, zodat ze niet onder hun eigen gewicht bezwijken. Verander de verhouding van een van deze componenten en het schuim verschuift van zacht en flexibel naar stijf en structureel.
Grondstoffen: wat er feitelijk in de mix zit
Een typische formulering van hard polyurethaanschuim, uitgedrukt in delen per 100 delen polyol, ziet er als volgt uit:
Typische formulering van hard polyurethaanschuim, in gewichtsdelen per 100 delen polyol.
Grondstof
Functie in de reactie
Typische onderdelen
Polyol (polyether)
Polymeer ruggengraat; definieert flexibiliteit
100
Isocyanaat (MDI)
Verknoopt het polymeer; bouwt kracht op
40–60
Cyclopentaan
Fysisch blaasmiddel; creëert de cellen
10–15
Water
Chemisch blaasmiddel; komt CO2 vrij
2–4
Oppervlakteactieve siliconen
Stabiliseert cellen tijdens de opkomst
1–2
Amine/tin-katalysatoren
Breng de gelerings- en blaassnelheid in evenwicht
0,5–2
De grafiek maakt een punt duidelijk dat er op de productievloer toe doet: het isocyanaatgehalte bedraagt slechts 40-60 procent van het polyolgehalte per gewicht, maar een meetfout van slechts 1-2 procent in beide stromen verandert de celstructuur, dichtheid en hechting. Daarom vormen hogedrukdoseerpompen, en niet de mengpeddel, het echte hart van een schuimlijn.
Cyclopentaan verdient bijzondere aandacht voor toestel- en paneelschuim. Het verving de blaasmiddelen van het freon-type omdat het een vrijwel nulaantastingspotentieel voor de ozonlaag heeft, maar het is ontvlambaar. Planten mengen het daarom in de polyol, hetzij op een veilige premix-skid, hetzij via een continue cyclopentaan premixsysteem . De leveringsroute voor het blaasmiddel is een van de eerste beslissingen waarmee een producent van apparaatschuim wordt geconfronteerd; onze gids voor hoe u de juiste cyclopentaan-polyurethaanschuiminjectiemachine kiest legt de belangrijkste opties uit.
Stap voor stap: hoe polyurethaanschuim wordt vervaardigd
1. Conditionering van grondstoffen
Beide componenten worden opgeslagen in tanks met temperatuurregeling en continu gerecirculeerd om ze uniform te houden. Temperatuur heeft een directe invloed op de viscositeit en reactiviteit: de meeste op MDI gebaseerde systemen worden tussen 20 en 35 °C gehouden. De polyoltank bevat doorgaans al de oppervlakteactieve stoffen, katalysatoren, water en, wanneer een premix-skid wordt gebruikt, het cyclopentaan.
2. Nauwkeurige meting
Hogedrukpompen leveren elk onderdeel met een gecontroleerd vermogen en een gecontroleerde verhouding naar de mengkop. Moderne machines geven een nauwkeurigheid van de verhouding aan van ongeveer ± 0,5 tot 1 volumeprocent. Als de isocyanaatzijde hoog opdrijft, wordt het schuim bros en kan het in dikke delen verschroeien; als het laag afdrijft, storten de cellen in en mist het onderdeel structurele sterkte.
3. Impingement-menging
Hogedrukmachines mengen zonder mechanisch roerwerk. De twee stromen komen een kleine kamer binnen met een druk van ongeveer 120–180 bar en botsen met hoge snelheid frontaal op elkaar. De impact zorgt voor het mengen en een hydraulische zuiger spoelt de kamer na elk schot door, zodat het residu niet in de kop kan uitharden.
4. Doseren in een vorm of op een transportband
De reagerende vloeistof wordt in een gesloten mal, een open mal of rechtstreeks op een transportband geïnjecteerd. Bij gegoten onderdelen bepaalt de geïnjecteerde hoeveelheid, het shotgewicht of de pakkingsfactor genoemd, de uiteindelijke dichtheid. Op doorlopende plaatlijnen wordt de vloeistof in een bewegende trog gegoten, waar deze opstijgt tot een lang blok.
5. Opstaan, geleren en uitharden
Zodra de vloeistof in rust is, neemt de chemie het over. Het mengsel crèmet, rijst, geleert en wordt kleefvrij. De onderstaande stijgcurve is typerend voor hard, vrij stijgend schuim: snelle start, snelle lineaire groei en vervolgens een plateau terwijl de cellen op hun plaats klikken.
Na het plateau is het schuim chemisch stevig maar nog steeds warm en zacht. Gegoten stijve onderdelen worden gewoonlijk binnen 5 tot 15 minuten uit de vorm gehaald en het onderdeel bereikt na ongeveer 24 uur bij kamertemperatuur bijna zijn uiteindelijke sterkte.
6. Afwerking en nabewerking
Vormdelen worden ontdaan van flash en gecontroleerd op holtes; plaatblokken worden in platen gesneden; stijve panelen worden op maat gesneden, van randen voorzien en indien nodig gelamineerd. Een goede huishouding is hier van belang omdat polyurethaanstof en gedeeltelijk uitgeharde resten de belangrijkste besmettingsbronnen op een schuimlijn zijn.
Flexibel, stijf, plaatmateriaal en gegoten: procesvarianten
De chemie is hetzelfde, maar het recept en de apparatuur veranderen met het eindproduct. Vier varianten bestrijken het grootste deel van de industrie:
Flexibel slabstock-schuim: een opencellig blokschuim met lage dichtheid voor matrassen en stoffering. Het mengsel wordt op een brede transportband gegoten, stijgt op tot een doorlopend broodje en wordt in vellen gesneden.
Flexibel vormschuim: gebruikt voor autostoelen. Het mengsel wordt in gevormde mallen geïnjecteerd en de open celstructuur laat lucht door het kussen stromen.
Stijf vormschuim: een vormvast schuim met gesloten cellen voor koelkasten en isolatieplaten. Cyclopentaanblazen en hoge injectiedruk houden de cellen klein en de isolatiewaarde hoog.
Stijf spuitschuim: dezelfde chemie die ter plaatse wordt toegepast met draagbare apparatuur voor de isolatie van gebouwen.
De productieopstelling volgt het product. Voor vormdelen met een groot volume, zoals isolatieplaten, a draaitafel schuim spuitgietmachine productielijn indexeert mallen via vul-, uithardings- en ontvormstations, zodat de injectiekop nooit op een mal wacht. Voor doorlopende stijve panelen past een H-type of ringvormige lijn beter. Bediening met één machine blijft economisch voor kleine batches en op maat gemaakte onderdelen.
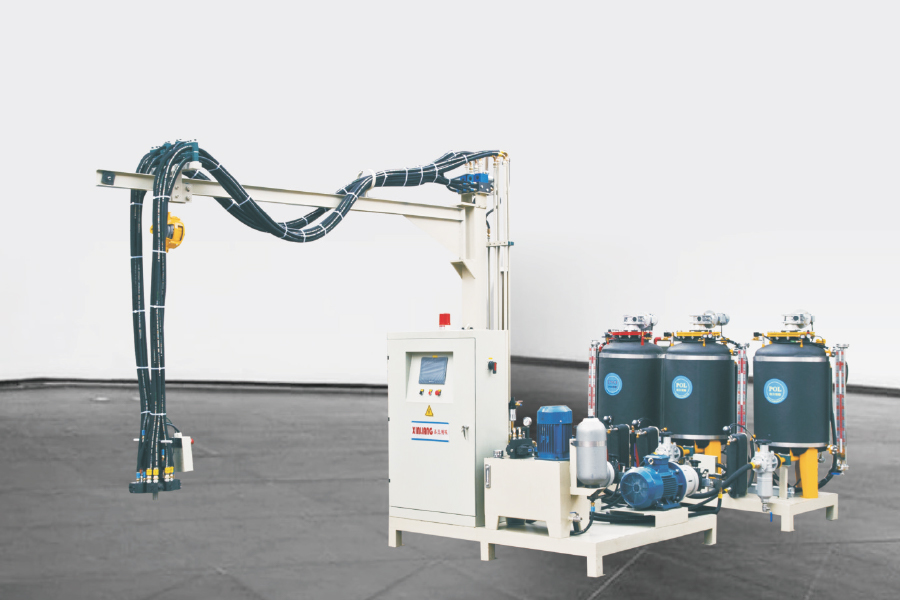
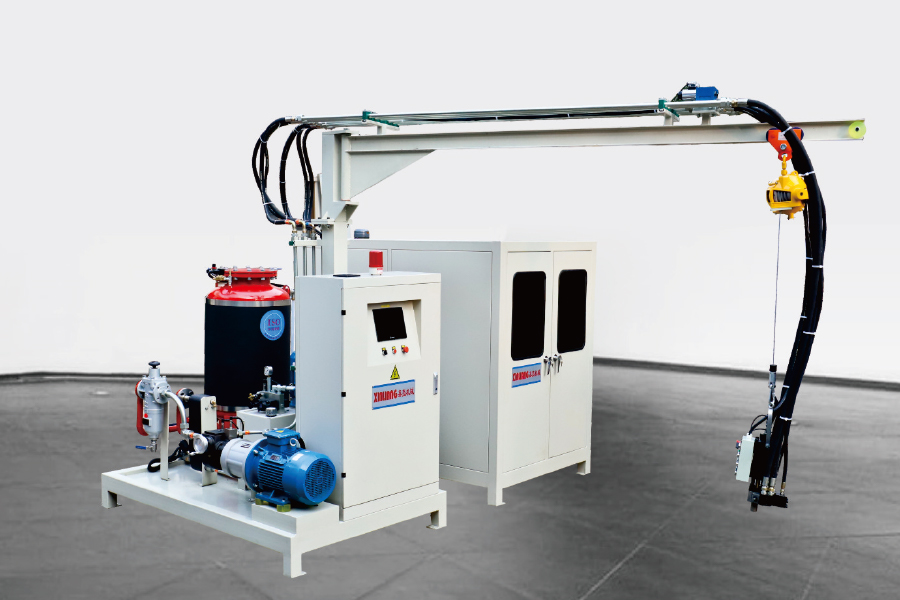
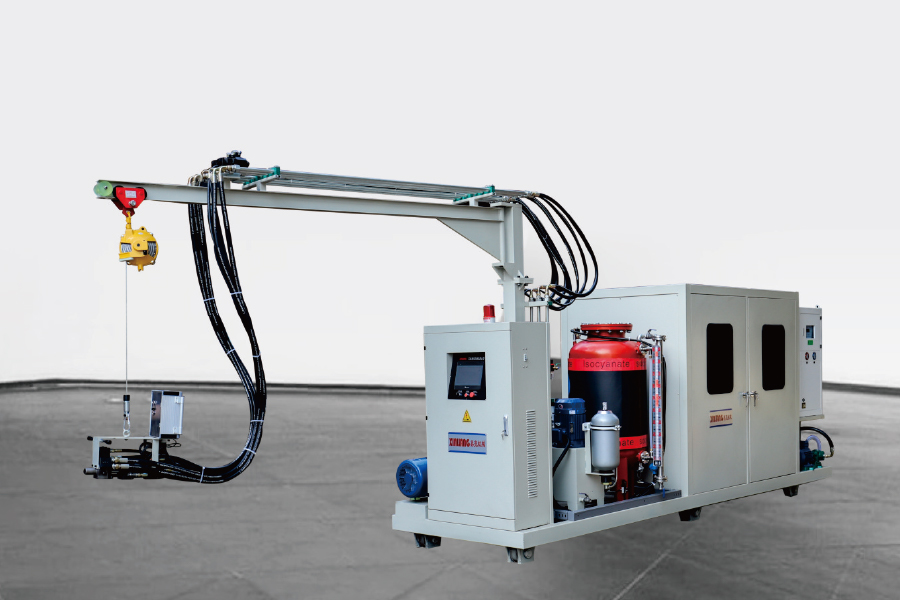
Drie apparaten definiëren een polyurethaanschuimfabriek: de injectiemachine, het premix- of mengsysteem en de productielijn.
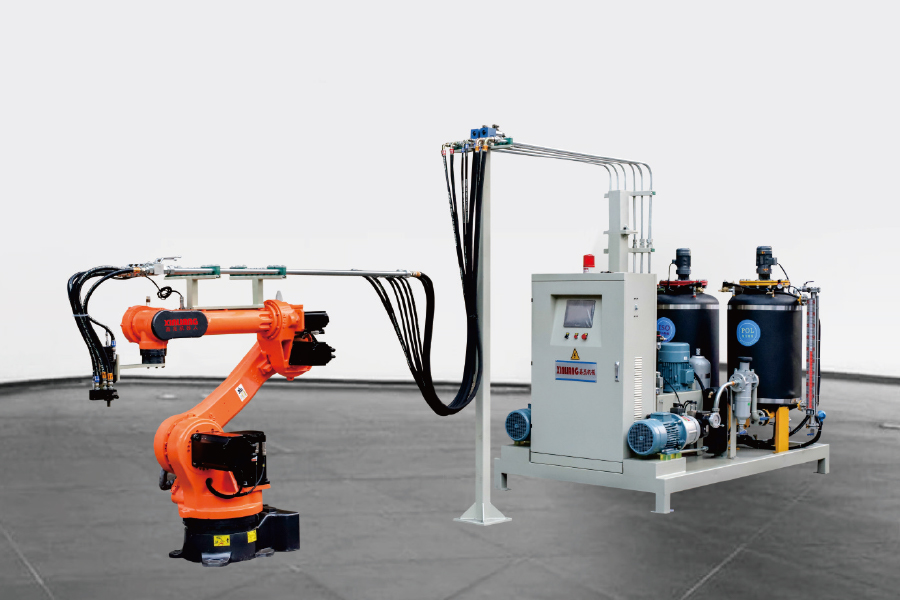
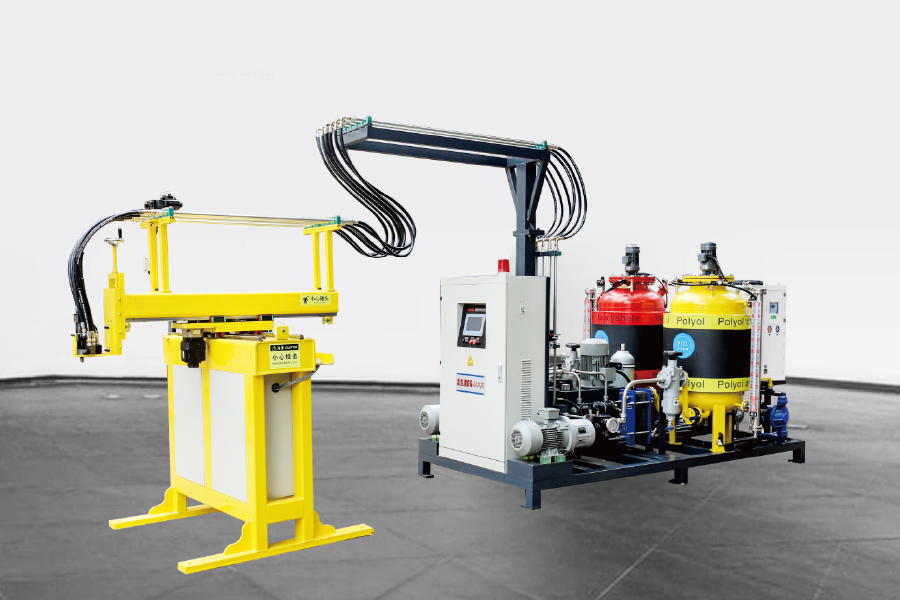
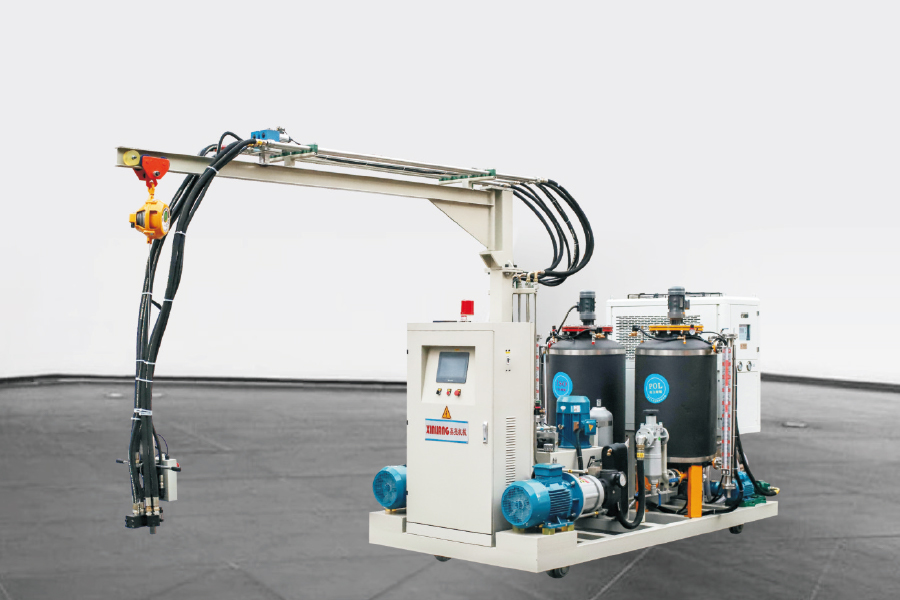
De injectiemachine doseert en mengt de chemicaliën onder hoge druk. Tweecomponentenmachines kunnen de grote meerderheid van de toepassingen aan; driecomponentenmachines voegen een derde stroom toe voor vlamvertragers, kleurstoffen of speciale polyolmengsels. Ningbo Xinliang-machines tweecomponenten polyurethaan hogedrukschuiminjectiemachine is een typisch voorbeeld van deze klasse, waarbij de doseernauwkeurigheid en de mengdruk bij elke opname worden gecontroleerd. Als je nieuw bent in de categorie, begin dan met onze uitleg over wat een polyurethaan hogedrukschuiminjectiemachine is .
Het premixsysteem neemt het blaasmiddel op en mengt het veilig met de polyol, zodat de injectiemachine altijd een uniforme batch ontvangt. De productielijn organiseert de matrijscyclus: een draaitafel voor veel kleine matrijzen in rotatie, een H-type lijn voor grote stijve panelen of een ringlijn voor doorlopende gelamineerde platen. De juiste combinatie hangt af van de onderdeelgrootte, het productievolume en de uurproductie die u moet aanhouden.
Wat bepaalt of het schuim aan de specificaties voldoet
Vijf variabelen onderscheiden een schoon, gelijkmatig gerezen schuim van een afgewezen batch: nauwkeurigheid van de verhouding, temperatuur van de componenten, mengdruk, matrijstemperatuur en consistentie van de grondstoffen.
Temperatuur is de gemakkelijkste variabele om fout te gaan, omdat deze de crèmetijd verandert: het interval tussen injectie en het begin van de expansie. De typische trend voor een MDI-systeem wordt hieronder weergegeven: naarmate de temperatuur van de componenten stijgt, wordt de crèmetijd vrijwel lineair korter. Leveranciers van schuimchemicaliën geven voor kastsystemen doorgaans crèmetijden aan van 4 tot 12 seconden, afhankelijk van de formulering en procestemperatuur.
De mengdruk is het vroegtijdige waarschuwingssysteem van de operator: een drukval bij de mengkop betekent meestal een versleten spuitmond, een vervuilde kamer of een pomp die de slag verliest. Verhoudingsafwijkingen, verontreinigde grondstoffen en een vochtige polyolbatch verschijnen allemaal in de celstructuur voordat een laboratoriumtest is voltooid. Voor een nadere blik op elke variabele kunt u ons overzicht van lezen welke factoren beïnvloeden de injectiekwaliteit van polyurethaanschuim .
Veelgestelde vragen over de productie van polyurethaanschuim
Q1. Waar is polyurethaanschuim van gemaakt?
Polyurethaanschuim wordt gemaakt van een isocyanaat (meestal MDI of TDI) en een polyol, plus water of een fysisch blaasmiddel, oppervlakteactieve stoffen en katalysatoren. Het isocyanaat reageert met de polyol om het polymeer te vormen, terwijl het blaasmiddel de cellen creëert.
Vraag 2. Wat is het verschil tussen hard en flexibel polyurethaanschuim?
Stijf schuim heeft een gesloten celstructuur, is dicht en maatvast; het wordt gebruikt voor thermische isolatie in koelkasten en bouwpanelen. Flexibel schuim is opencellig en zacht; het wordt gebruikt voor matrassen, meubels en zitplaatsen in voertuigen.
Q3. Waarvoor wordt cyclopentaan gebruikt in polyurethaanschuim?
Cyclopentaan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. Hoe lang duurt het voordat polyurethaanschuim uithardt?
De zichtbare stijging eindigt binnen ongeveer twee minuten. Gevormde onderdelen kunnen binnen 5 tot 15 minuten uit de vorm worden gehaald, maar het polymeer blijft verknopen en volledige dimensionele stabiliteit duurt gewoonlijk 24 uur of langer.
Vraag 5. Kan polyurethaanschuim gerecycled worden?
Ja. Flexibel schuimschroot kan worden gehakt en tot een ondertapijt van rebond-tapijt worden verlijmd. Hard schuim kan worden vermalen tot vulmiddel of worden gedepolymeriseerd door middel van glycolyse om polyolen terug te winnen voor nieuw schuim.
Vraag 6. Wat is een polyurethaan hogedrukschuimmachine?
Het is een machine die twee of meer vloeibare componenten doseert met hogedrukpompen, deze mengt door ze in een mengkop te laten botsen en het reagerende mengsel in een mal of op een transportband injecteert, waar het uitzet tot schuim.