Thuis / Nieuws / Industrnieuws / Hoe u de productie van polyurethaanschuim op maat kunt instellen: tips voor apparatuur, processen en kosten
Hoe u de productie van polyurethaanschuim op maat kunt instellen: tips voor apparatuur, processen en kosten
Industrnieuws-
Stel je voor dat een klant vraagt om een schuimcomponent die een consistente dichtheid van 80 kg/m³ over een wand van 20 mm moet hebben, een gesloten huidoppervlak moet vormen en in een cyclus van 90 seconden moet passen. De chemie kan het doen. De echte vraag is of uw apparatuur, materiaallevering en lijnindeling elke cyclus dezelfde verhouding en hetzelfde shotgewicht kunnen behouden. De productie van PU-schuim op maat moet worden behandeld als een systeemprobleem: de injectiemachine, de premix-aanpak, de matrijsbehandeling en de kwaliteitscontroles moeten samen worden ontworpen in plaats van stuk voor stuk in elkaar te worden gezet.
Begin met het product: dichtheid, vorm en volume
Voordat u een machine selecteert, definieert u het fysieke doel van het onderdeel. Dit betekent kiezen tussen flexibel, halfstijf en hard schuim, en beslissen of gieten of gefabriceerd snijden de betere route is. Deze keuzes bepalen de materiaalfamilie, het blaasmiddel en de productielijn die nodig zijn voor een betrouwbare output.
Gegoten versus gefabriceerd schuim
Gefabriceerd schuim begint met grote blokken en wordt in vorm gesneden. Het is handig voor lage volumes, eenvoudige geometrieën en snelle prototypes. Voorgevormd schuim maakt gebruik van een holte die past bij het laatste onderdeel, waardoor een betere maatvoering en minder arbeid bij herhaalde productie ontstaat. Voor de meeste op maat gemaakte PU-schuimproductie met gemiddelde tot hoge volumes is vormschuim de meest consistente route.
Flexibel, halfstijf of stijf
De mechanische vereisten bepalen meestal de schuimfamilie. Flexibel schuim absorbeert energie en keert terug naar vorm, waardoor het gebruikelijk is in zitmeubelen en verpakkingen. Halfstijf schuim is bestand tegen compressie en verschijnt in armleuningen en beschermende inzetstukken. Stijf schuim zorgt voor isolatie en structurele sterkte. Elke familie heeft een ander doeldichtheidsbereik en een ander verwerkingsvenster, dus het is verstandig om deze specificatie vast te stellen voordat u de apparatuur bespreekt.
Hogedrukinjectie: waar receptprecisie samenkomt met productiesnelheid
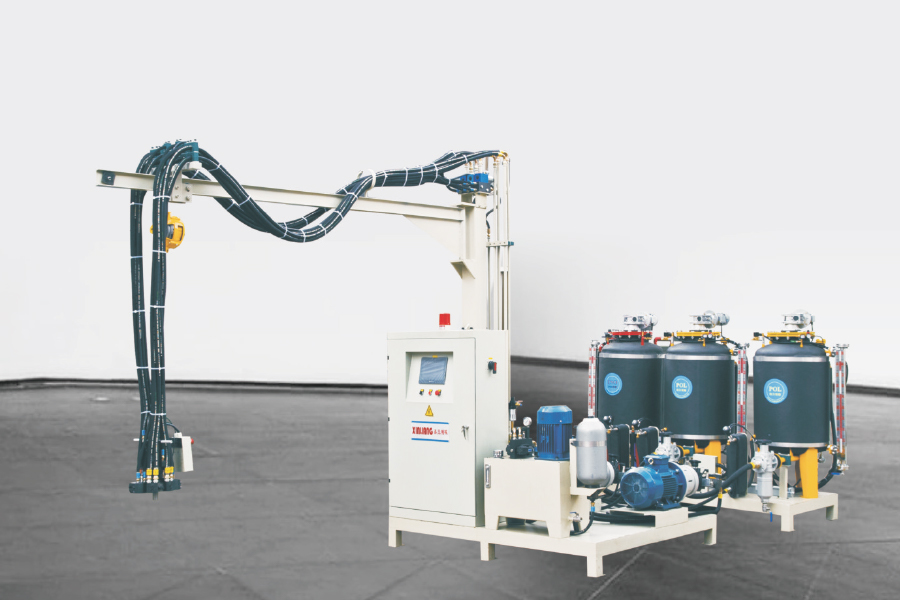
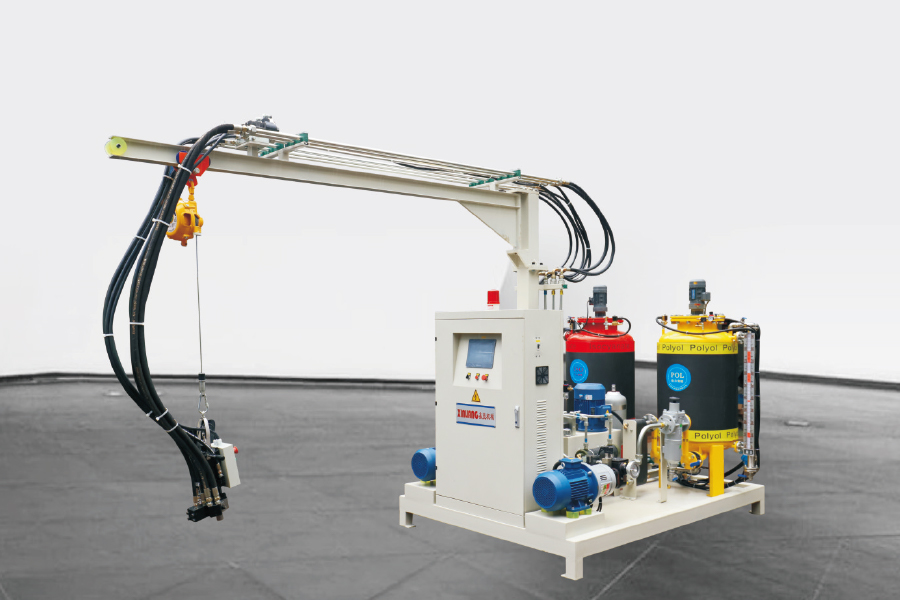
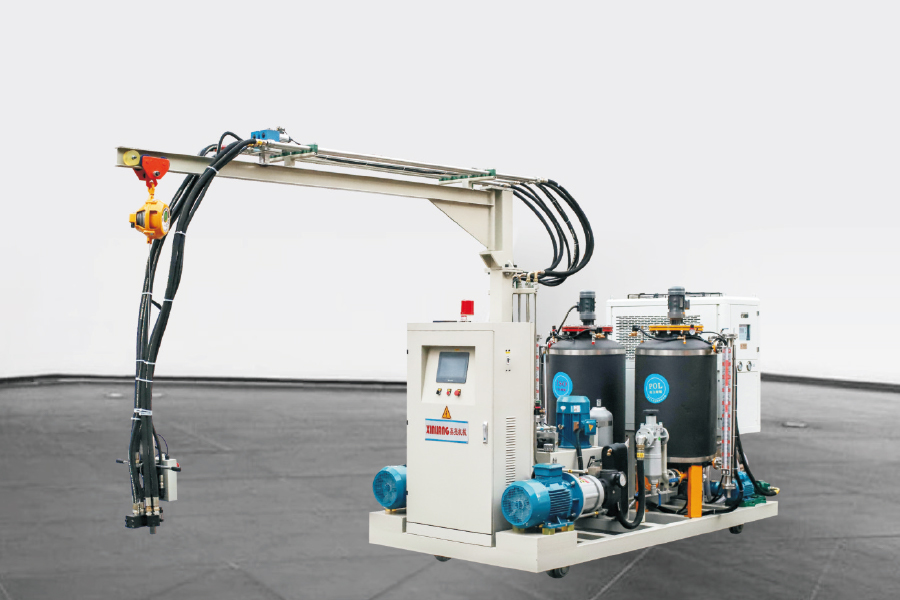
Voor herhaalbare PU-schuimproductie op maat is de hogedrukinjectiemachine het centrale element. Het botst polyol en isocyanaat in een kleine mengkamer, waardoor een fijne dispersie ontstaat die snel reageert. Het shotgewicht wordt geregeld door doseerpompen, zodat de componentverhouding van shot tot shot binnen een nauwe tolerantie blijft.
Tweecomponenten- of driecomponentenmeting
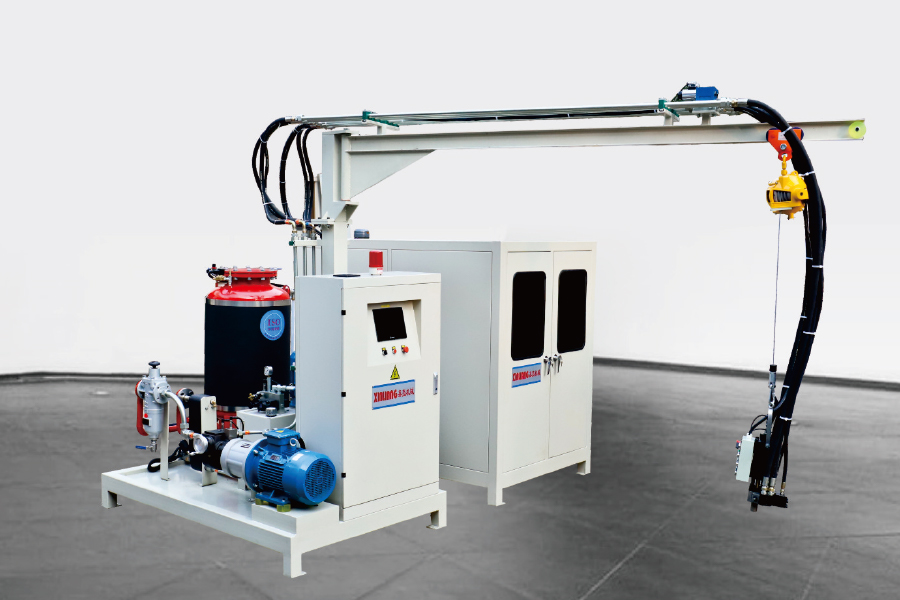
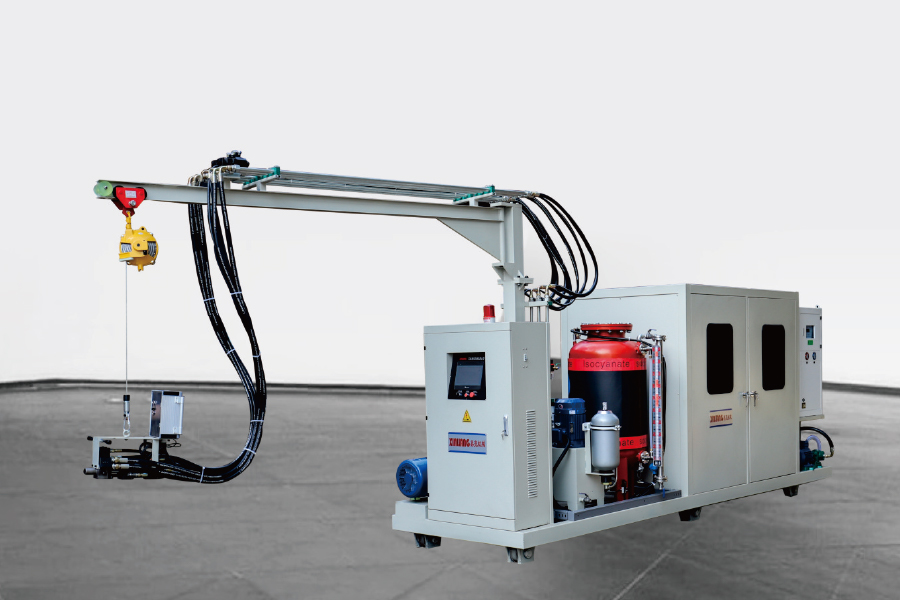
Tweecomponentenmachines verwerken polyol en isocyanaat, wat voldoende is voor veel eenvoudige formuleringen. Wanneer de formule een derde stroom bevat, zoals een vlamvertrager, kleurpasta of tweede hars, vermijdt een driecomponenteneenheid handmatig voormengen en vermindert de variatie. EEN driecomponenten hogedrukschuiminjectiemachine is een praktische keuze als u stabiele multistream-toevoeging nodig heeft.
Hogedrukmachines maken gebruik van zelfreinigende mengkoppen, die voorkomen dat uitgehard materiaal de volgende opname beïnvloedt. Toch moeten de maat van de mengkop, het shotbereik en de viscositeitslimieten van de componenten worden gecontroleerd aan de hand van de daadwerkelijke formulering. Om te begrijpen hoe elke module in elkaar past, helpt het om de belangrijkste componenten van een productielijn voor polyurethaanschuim voordat u aangepaste aanpassingen bespreekt.
Veel op maat gemaakte PU-schuimproducten voor isolatie, koeling en bouwpanelen gebruiken cyclopentaan als blaasmiddel. Het heeft geen ozonafbrekend potentieel en een laag broeikaseffect vergeleken met oudere HFK- of HCFK-systemen. Omdat cyclopentaan brandbaar is, moeten de productieomgeving en de premixapparatuur vanaf het begin op veiligheid zijn ontworpen.
Waarom een premixsysteem zinvol is
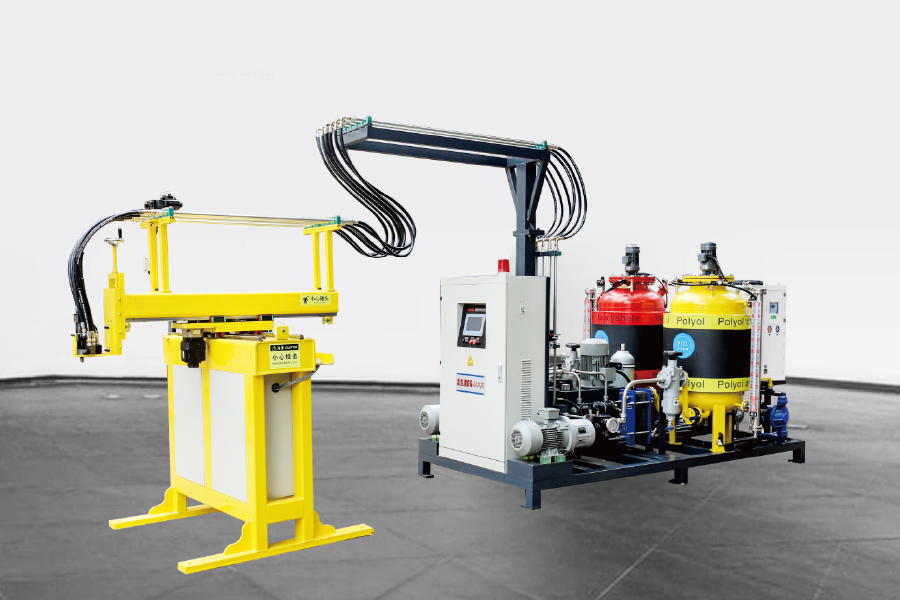
Directe injectie van cyclopentaan is mogelijk, maar een voormengsysteem mengt het blaasmiddel onder gecontroleerde druk en temperatuur met het polyol voordat het de mengkop bereikt. Dit verbetert de homogeniteit en voorkomt doseerfouten. Het vereenvoudigt ook de lay-out van de injectiemachine, omdat de lijn dan slechts twee of drie stabiele componentstromen verwerkt. Een correct formaat cyclopentaan premixsysteem Hiermee kunt u de consistentie van de formulering behouden en tegelijkertijd een veiliger werkingsbereik behouden.
Niet elke afdichting, slang of doseerpomp is compatibel met cyclopentaan. Geef in een aangepaste opstelling op dat alle bevochtigde onderdelen geschikt zijn voor het blaasmiddel en dat de tank en het premixgebied gasdetectie en ventilatie bevatten. Als u nog steeds machineopties evalueert, kunt u de belangrijkste selectiepunten in deze handleiding vergelijken het kiezen van de juiste cyclopentaan-polyurethaanschuiminjectiemachine .
Draaitafel, H-type of ringvormig: indeling passend bij volume en vormgrootte
Zodra de machine en het materiaal zijn gedefinieerd, is de volgende belangrijke beslissing de manier waarop de mallen door het injectiestation bewegen. De lijnindeling bepaalt de cyclustijd, de arbeidsbehoefte en de efficiëntie van het vloeroppervlak.
Toetslay-outopties
Een ring- of ringtransporteur kan met veel matrijsdragers een zeer hoge capaciteit aan. Een H-type lijn biedt een recht, dubbelzijdig werkgebied dat flexibiliteit biedt voor grote of onregelmatige onderdelen. Een draaitafellijn organiseert mallen op een roterend platform, waardoor één injectiekop meerdere stations kan bedienen met een kleine footprint. Veel fabrikanten met een gemiddelde tot hoge output kiezen voor een draaitafel schuiminjectie machine productielijn omdat het de cyclustijd, automatisering en efficiëntie van het vloeroppervlak in evenwicht brengt.
Het isometrische diagram hieronder toont een typische draaitafelindeling. Mallen worden rond de draaitafel geïndexeerd terwijl de injectiekop bij het vulstation blijft; operators of robots kunnen aan de andere kant het afwerken en ontvormen uitvoeren.
Lijnkenmerken vergelijken
Het onderstaande radardiagram vergelijkt draaitafel-, H-type- en ringvormige lay-outs op basis van vijf praktische criteria. Beoordelingen zijn illustratief en moeten opnieuw worden beoordeeld voor uw specifieke matrijsafmetingen en productiedoelen.
Controle van kwaliteit en afval bij de productie van PU-schuim op maat
Kwaliteitsproblemen manifesteren zich meestal als dichtheidsvariatie, lege ruimtes in het oppervlak of een slechte celstructuur. Drie controles zijn het belangrijkst: materiaaltemperatuur, verhoudingsnauwkeurigheid en schotgewicht. Een afwijking van slechts een paar gram in een opname van één kilogram kan de dichtheid met enkele kilogrammen per kubieke meter doen verschuiven, dus het meetsysteem en de kalibratie ervan verdienen voortdurende aandacht.
Dichtheidsbereiken die het procesontwerp beïnvloeden
Hieronder worden de geschatte dichtheidsdoelstellingen voor de belangrijkste schuimgroepen weergegeven. Beschouw deze als algemene richtlijnen in plaats van als definitieve specificaties, omdat het werkelijke bereik afhangt van het grondstofsysteem en de onderdeelgeometrie.
Afvalvermindering en de kostencurve
Elk defect shot kost materiaal, schoonmaaktijd en productiecapaciteit. Het stabiliseren van het doseersysteem vermindert de verspilling en geautomatiseerde lijnen verbeteren de reproduceerbaarheid. Het onderstaande diagram illustreert hoe de kosten per eenheid doorgaans dalen naarmate het volume stijgt, vooral wanneer een geautomatiseerde draaitafellijn een opstelling met één machine vervangt.
Lees hoe u praktische stappen kunt ondernemen om afval te verminderen materiaalverspilling met 30% verminderen bij de verwerking van PU-schuim . De grootste winst komt meestal voort uit een stabiele dosering en een betere discipline van de machinist, en niet uit een wijziging van de formulering.
Wat u moet controleren voordat u een aangepaste productie-installatie voor PU-schuim bestelt
Een maatwerkopstelling is meer dan de injectiemachine. Het omvat het premixstation, de lijnindeling, het besturingssysteem en de veiligheidsuitrusting. Voordat u bestelt, definieert u de productie-output, matrijsgroottes, materiaalsysteem en lokale veiligheidseisen. De onderstaande vergelijking is een eenvoudig startpunt en geen vervanging voor een procesproef.
Illustratieve vergelijking van procesopties; De werkelijke waarden zijn afhankelijk van het matrijsontwerp en de formulering.
Productiebenadering
Typische uitvoer
Consistentie
Automatisering Level
Enkelvoudige hogedrukmachine met handmatige maldrager
Laag tot gemiddeld
Goed per opname, afhankelijk van de operator
Laag tot gemiddeld
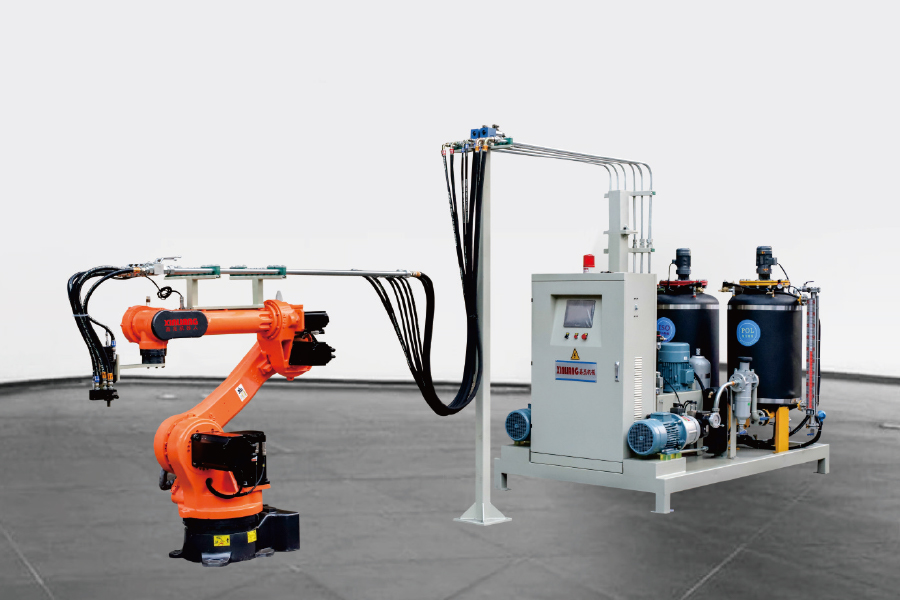
Machine met XY-asmanipulator
Middelmatig
Zeer goed
Middelmatig
Draaischijf foam injection line
Hoog
Uitstekend
Hoog
Controleer ook of de leverancier een test kan uitvoeren met uw daadwerkelijke materiaal en mallen. Nauwkeurigheid van de machineverhouding, mengkwaliteit, toegang tot reiniging en veiligheidsvoorzieningen voor brandbare blaasmiddelen zijn belangrijker dan de maximale pompcapaciteit op het gegevensblad.
Veelgestelde vragen over de productie van PU-schuim op maat
Vraag 1: Welke dichtheidsbereiken kan de productie van PU-schuim op maat bereiken?
Met standaard doseer- en mengapparatuur kan de schuimdichtheid over een breed bereik worden aangepast. Stijve isolatieschuimen beginnen vaak rond de 25-70 kg/m³, terwijl integrale huidschuimen 700 kg/m³ of meer kunnen bereiken. Het exacte bereik hangt af van de polyol-, isocyanaat- en blaasmiddelformulering.
Vraag 2: Hoe kies ik tussen een tweecomponenten- en driecomponenteninjectiemachine?
Als uw formule een derde stroom nodig heeft, zoals een vlamvertrager, kleurpasta of een extra harstank, biedt een driecomponentenmachine onafhankelijke verhoudingscontrole en vermijdt handmatige voormengfouten.
Vraag 3: Waarom cyclopentaan als blaasmiddel gebruiken?
Cyclopentaan heeft geen ozonafbrekend potentieel en een laag broeikaseffect, en werkt goed in harde en halfharde schuimsoorten. Een voormengsysteem zorgt ervoor dat het blaasmiddel vóór injectie goed gemengd wordt met polyol, wat de dichtheid en thermische prestaties stabiliseert.
Vraag 4: Wat moet ik controleren voordat ik een op maat gemaakte productielijn voor PU-schuim koop?
Kijk naar geverifieerde doorvoer, nauwkeurigheid van de verhoudingen, mengkwaliteit, eenvoudige reiniging, veiligheidsvoorzieningen voor brandbare blaasmiddelen en het vermogen van de fabrikant om de inbedrijfstelling van processen en de levering van reserveonderdelen te ondersteunen.