Thuis / Nieuws / Industrnieuws / Hoe wordt polyurethaanschuim vervaardigd? Stapsgewijs proces en apparatuur
Hoe wordt polyurethaanschuim vervaardigd? Stapsgewijs proces en apparatuur
Industrnieuws-
Snij in de wand van een koel-vriescombinatie en je zult het vinden: een stijf, lichtgeel schuim dat de hele kast isoleert achter een voering van een paar millimeter dik. Of polyurethaanschuim nu in een koelkast, een autostoel of een dakpaneel terechtkomt, het wordt vervaardigd volgens dezelfde fundamentele volgorde.
Het korte antwoord: fabrikanten doseren twee vloeibare componenten – een polyolmengsel en een isocyanaat – in een strak gecontroleerde verhouding, mengen ze een fractie van een seconde onder hoge druk, injecteren het mengsel in een mal of op een bewegend oppervlak en laten het door een zelfverwarmende chemische reactie binnen enkele minuten uitzetten tot een cellulair polymeer. Temperatuurregeling, verhoudingsnauwkeurigheid, mengenergie en matrijsbehandeling zijn allemaal aanwezig om de reactie herhaalbaar te houden, shot na shot.
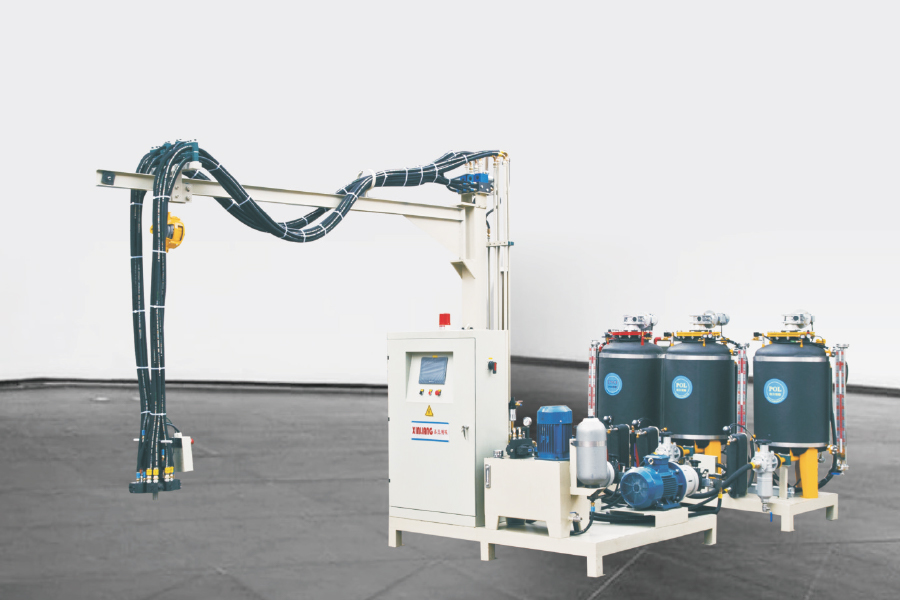
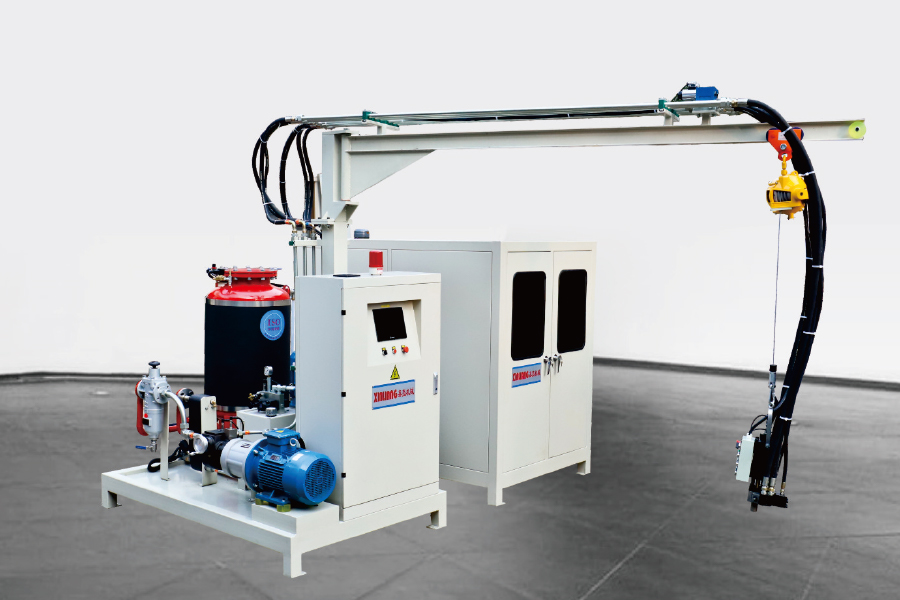
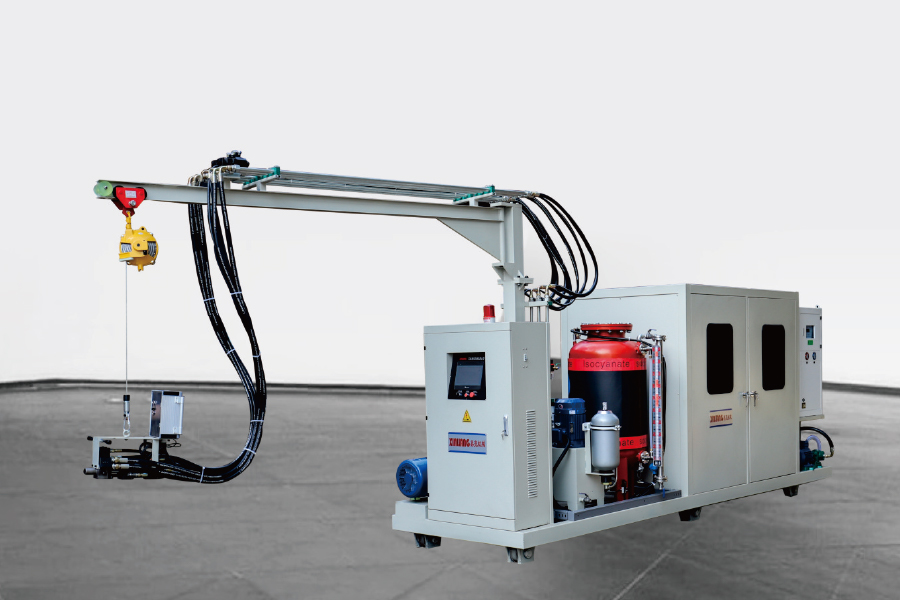
Deze gids doorloopt de chemie, de standaardprocesstappen en de apparatuurbeslissingen die daarachter schuilgaan – geschreven vanuit de apparatuurkant van de industrie door Ningbo Xinliang-machines , een fabrikant van hogedruk-polyurethaanschuimmachines en complete schuimlijnen, waardoor de focus blijft liggen op wat er op de fabrieksvloer gebeurt.
De chemie: twee vloeistoffen die hun eigen structuur opbouwen
Polyurethaan ontstaat wanneer een polyol – een alcohol met meerdere reactieve hydroxylgroepen – reageert met een isocyanaat: MDI voor harde en gevormde schuimen, TDI voor demping van platen. Bij de reactie komt warmte vrij terwijl er een polymeernetwerk wordt opgebouwd, terwijl er tegelijkertijd gas in het mengsel wordt gegenereerd. Die combinatie van structuuropbouw en gasgeneratie is wat twee vloeistoffen in vast schuim verandert.
Waar het gas vandaan komt
Twee bronnen. Water in de formulering reageert met isocyanaat en geeft CO2 vrij, waardoor de cellen worden opgeblazen. Fysische blaasmiddelen zoals cyclopentaan reageren helemaal niet; ze verdampen in de hitte van de reactie en zetten in plaats daarvan uit.
De ondersteunende cast
Referenties van industriële materialen vermelden de standaard formuleringsinputs als polyolen, diisocyanaten, blaasmiddelen, katalysatoren en oppervlakteactieve stoffen. Katalysatoren bepalen hoe snel het polymeer geleert in verhouding tot hoe snel gas wordt geproduceerd; oppervlakteactieve siliconen zorgen ervoor dat de dunne celwanden niet scheuren terwijl het schuim omhoog komt; Vlamvertragers en vulstoffen passen de veiligheid en de kosten aan.
Kerninputs van de productie van polyurethaanschuim en wat iedereen controleert.
Invoer
Functie
Wat gebeurt er als het afdrijft
Polyolmengsel
Belangrijkste hars; draagt additieven en definieert basiseigenschappen
Een verkeerde verhouding produceert zacht, zwak of bros schuim
Isocyanaat (MDI/TDI)
Reageert met polyol om het polymeernetwerk op te bouwen
Verhoudingsdrift veroorzaakt krimp, holtes en brokkelige cellen
Blaasmiddel (water/CO2, cyclopentaan)
Creëert het gas dat de cellen vormt
Te veel doet het schuim inzakken; te weinig laat het dicht
Katalysatoren
Breng gelerings- en gasproducerende reacties in evenwicht
Een slecht evenwicht veroorzaakt gespleten cellen of een dichte huid
Oppervlakteactieve siliconen
Stabiliseert celwanden tijdens het rijzen
Grove cellen, kraters of instorting
Het hele proces is gebaseerd op één vergelijking: als de gasproductie vóórloopt op de opbouw van polymeer, stort het opstijgende schuim in; als het polymeer te snel geleert, wordt het schuim compact en trekt het zich los van de mal. Formuleerders noemen dit het balanceren van de gel- en blaasreacties – en daarom wordt de meetnauwkeurigheid gespecificeerd in fracties van een procent.
Hoe polyurethaanschuim stap voor stap wordt vervaardigd
Of het product nu een gegoten autostoeltje of isolatie van een koelkastholte is, de reeks doorloopt dezelfde zes fasen:
Voorbereiding van grondstoffen. Polyol en isocyanaat worden opgeslagen in dagtanks en geconditioneerd binnen een bepaald temperatuurbereik, gewoonlijk rond de 20-45°C, afhankelijk van het systeem, omdat de viscositeit en reactiesnelheid de temperatuur nauw volgen.
Hogedrukmeting. Doseerpompen leveren elk onderdeel in een vaste verhouding; goed onderhouden hogedrukeenheden houden die verhouding doorgaans binnen ongeveer één procent.
Impingement-menging. De twee stromen worden bij een druk van gewoonlijk rond de 100-200 bar in een kleine mengkop geperst, waar ze met elkaar botsen en binnen milliseconden tot een homogeen mengsel vermengen.
Injectie of gieten. Het mengsel wordt in een gesloten mal geschoten, in een open holte gegoten of op een transportband gelegd, geleid door een robot of manipulator, waar de gietpositie exact moet zijn.
Uitbreiding en uitharding. Het schuim crèmes, rijst, gelt en hardt uit - de crèmefasen duren enkele seconden, het volledige rijzen duurt meestal één tot twee minuten en het ontvormen volgt binnen een paar minuten.
Demonteren, trimmen en testen. Onderdelen worden vrijgegeven, bijgesneden en gecontroleerd op dichtheid, celstructuur, maatvastheid en, voor isolatiekwaliteiten, thermische geleidbaarheid.
Illustratief volumestijgingsprofiel van een hardschuimsysteem; exacte timings variëren afhankelijk van de formulering en onderdeelgeometrie.
Waarom de mengtechnologie bepalend is voor de schuimkwaliteit
Twee machinefamilies domineren de productie. Lagedrukmachines mengen componenten in een kamer die na elke opname met oplosmiddel moet worden gespoeld, wat de hantering van oplosmiddelen, de schoonmaakkosten en het afvalafval met zich meebrengt. Hogedrukmachines mengen zich in plaats daarvan door botsing: de twee stromen botsen bij ongeveer 100-200 bar, en de mengkop reinigt zichzelf mechanisch tussen de opnames door. Het resultaat is fijnere, uniformere cellen, geen verbruik van oplosmiddelen en minder materiaalafval – de reden waarom hogedrukapparatuur de standaard is geworden voor de productie van apparaten, auto’s en panelen.
Typische werkdrukbereiken voor de twee machinefamilies, zoals vermeld in de literatuur over schuimapparatuur; bevestig exacte cijfers aan de hand van de datasheets van leveranciers.
Binnenin een hogedrukschuimmachine
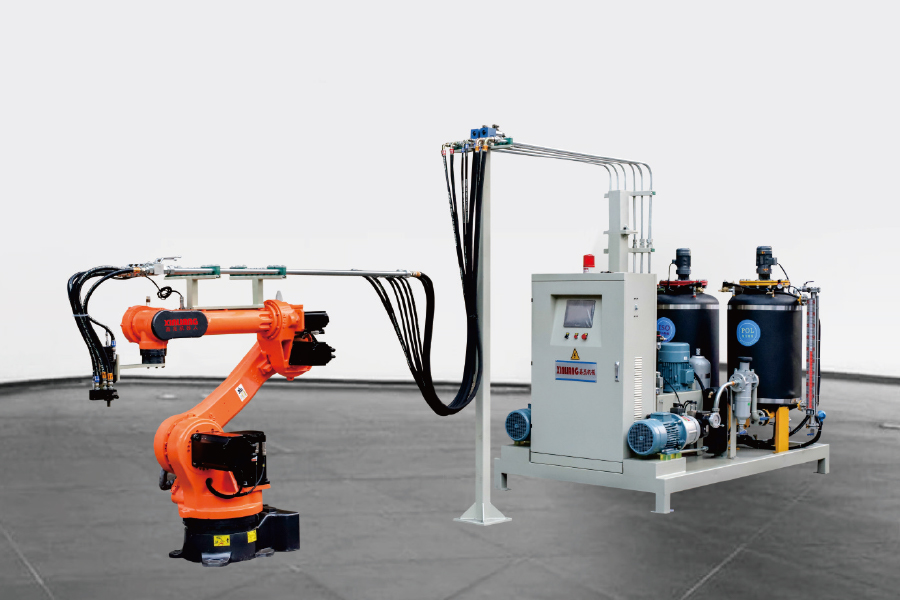
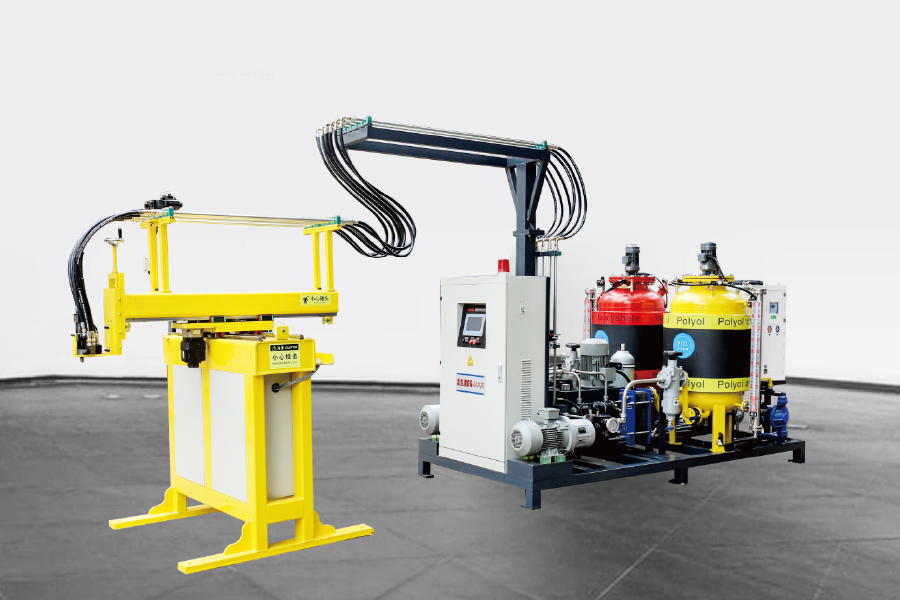
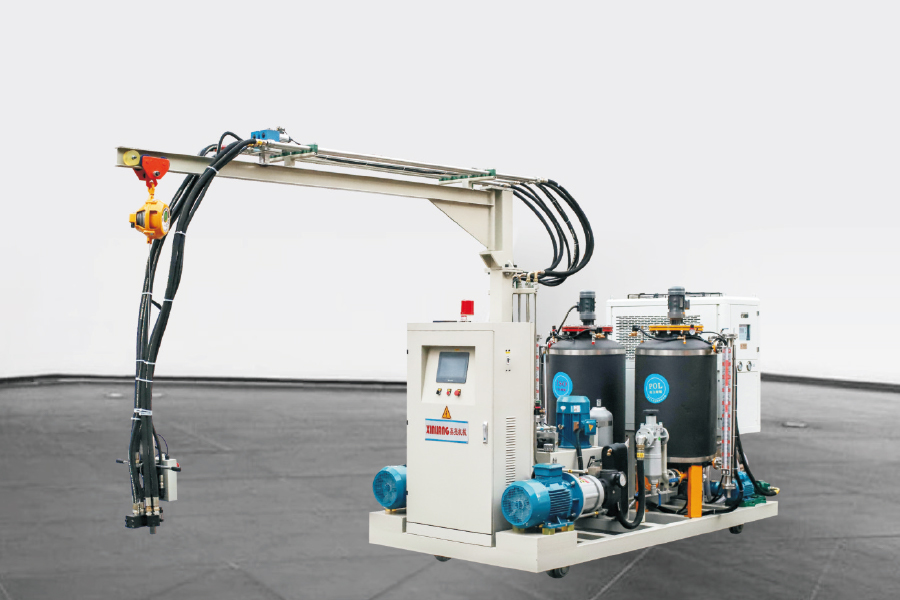
De hardware is eenvoudiger dan het lijkt: tanks met twee componenten, doseerpompeenheden die de verhouding instellen, geïsoleerde hogedrukslangen en een zelfreinigende mengkop die over de mal is geplaatst. Synchroniseer verhouding, temperatuur, druk en schottiming, en elk schot verlaat het hoofd met dezelfde reactiviteit als het vorige.
Vereenvoudigde structuur van een tweecomponenten hogedrukschuimmachine: componententanks, doseerpompen, hogedrukslangen, zelfreinigende mengkop en matrijs.
Flexibel of rigide? Het product geeft vorm aan het proces
Wikipedia's overzicht van de verwerking van polyurethaanschuim identificeert twee brede productieroutes: vormgieten en plaatmateriaal. Slabstock-lijnen gieten een continue stroom op een bewegende transportband, waar een lange bundel schuim opkomt, uithardt en later in blokken wordt gesneden - de klassieke route voor matrassen en meubelkwaliteiten. Bij het vormen wordt voor elk onderdeel een shot in een individuele mal gespoten.
Stijf isolatieschuim wordt bijna altijd gegoten: fabrikanten van apparaten injecteren schuim in de holtes van koelkasten, paneelproducenten gebruiken doorlopende lamineerlijnen en waterverwarmers worden in gesloten mallen gevuld. Omdat de cellen gesloten blijven en het blaasmiddel vasthouden, werkt hardschuim tegelijkertijd als structuur en isolatie, met thermische geleidbaarheid als voornaamste eigenschap.
Isolatie van koelkast, vriezer en waterverwarmer
Sandwichpanelen voor daken, wanden en koelcellen
Autostoelen en auto-interieurbekleding
Matrassen, meubels en schoenzolen
Sportuitrusting, speelgoed en handwerk
Elke productfamilie stuurt het proces in een andere richting – veerkracht voor zitting, dichtheid en isolatiewaarde voor apparaten – dus schuimfabrieken gebruiken voor elk een aparte formulering en tooling.
De cyclopentaanverschuiving: schuimen zonder fluor
Decennia lang was isolatieschuim afhankelijk van gefluoreerde blaasmiddelen. Internationale uitfaseringen onder het Montreal Protocol duwden de industrie eerst richting HCFK's en vervolgens naar koolwaterstoffen, en cyclopentaan is nu wereldwijd het standaard blaasmiddel voor koelkast-, vriezer- en paneelisolatie. Het biedt een potentieel voor aantasting van de ozonlaag van bijna nul en een laag potentieel voor opwarming van de aarde; de wisselwerking is de ontvlambaarheid, waar de productieapparatuur omheen moet worden ontworpen.
Ontvlambaarheid wordt afgehandeld op apparatuurniveau: explosieveilige motoren en sensoren, gaslekdetectie en speciale voormenghardware zijn standaardvereisten voor cyclopentaanleidingen, geen optionele extra's.
Er bestaan twee voedingsbenaderingen. Directe injectie doseert cyclopentaan in de polyolstroom in de machine zelf, terwijl een speciaal cyclopentaanvoormengsysteem stroomopwaarts een stabiel mengsel van polyol en blaasmiddel bereidt in een afgesloten, bewaakt station. Bij branchevergelijkingen wordt voormenging over het algemeen toegeschreven aan een betere uniformiteit van de grondstoffen en een veiligere, beter controleerbare dosering – een echt voordeel als de isolatiespecificaties krap zijn.
Van een enkele machine tot een volledige productielijn
De chemie verandert nooit met de schaal; wat verandert is hoe schimmels bewegen. Een standalone machine is geschikt voor onderzoekswerk, kleine batches en vaak wisselende onderdelen. Een draaitafellijn roteert de matrijsdragers door giet-, uithardings- en ontvormstations, waardoor grote volumes in een compact formaat passen, terwijl ringvormige en H-type lijnen meer dragers rond continue lussen vervoeren voor maximale doorvoer. Case notes van leveranciers van schuimapparatuur schrijven afvalreducties tot 30% toe aan geautomatiseerde stortpositionering met alleen robots of manipulatoren.
Kwalitatieve vergelijking op een schaal van 1-10 (illustratief): afzonderlijke machines leiden op het gebied van flexibiliteit en instapkosten; draaitafel- en ringvormige lijnen zijn leidend op het gebied van output, automatisering en shot-to-shot-consistentie.
Pas de lay-out aan het onderdeel aan: draaitafelcellen domineren het zit- en apparaatwerk, waarbij één compacte cel tientallen mallen per dag bedient, en ringvormige lay-outs passen bij continue programma's met grote volumes.
Kwaliteitscontrole: de controles die de opbrengst beschermen
Afgewerkt schuim wordt geaccepteerd via een korte lijst met tests, waarvan de meeste rechtstreeks terug te voeren zijn op procescontrole:
Dichtheid en dichtheidsgradiënt over het onderdeel
Compressiesterkte en vervormingsset
Dimensionale stabiliteit na blootstelling aan hitte en vochtigheid
Thermische geleidbaarheid (k-factor) voor isolatiekwaliteiten
Hechting aan voeringen en bekledingen waar schuim aan de huid hecht
Voor kopers is de praktische conclusie eenvoudig: krimp, holtes en brokkelige cellen zijn bijna altijd terug te voeren op verhoudingsafwijkingen, temperatuurschommelingen of versleten mengkoppen. Vraag bij het vergelijken van leveranciers specifiek naar de meetnauwkeurigheid, temperatuurcontrole van componenten en reinigings- en kalibratieroutines; de antwoorden voorspellen uw uitvalpercentage beter dan welke brochure dan ook.
Veelgestelde vragen
Vraag 1: Waar is polyurethaanschuim van gemaakt?
Een polyolmengsel en een isocyanaat (meestal MDI of TDI), plus een blaasmiddel, katalysatoren en een siliconenoppervlakteactieve stof. Het mengen van de twee hoofdvloeistoffen veroorzaakt de reactie die bellen in het polymeer opsluit.
Vraag 2: Wat is het verschil tussen flexibel en hard polyurethaanschuim?
Flexibel schuim heeft een open celstructuur en veert terug na compressie, dus wordt het gebruikt voor matrassen, meubels en autostoelen. Stijf schuim heeft een gesloten celstructuur en wordt gewaardeerd voor isolatie in koelkasten en panelen.
Vraag 3: Wat doet een hogedrukschuimmachine van polyurethaan?
Het meet de twee componenten in een vaste verhouding, mengt ze door middel van hoge druk in een zelfreinigende kop en injecteert het mengsel binnen enkele seconden in een mal, waarbij doorgaans rond de 100-200 bar wordt gewerkt.
Vraag 4: Hoe lang duurt het voordat polyurethaanschuim is uitgehard?
Crème tijd is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Vraag 5: Waarom wordt cyclopentaan als blaasmiddel gebruikt?
Het biedt een potentieel aantasting van de ozonlaag van bijna nul en een laag potentieel voor opwarming van de aarde, waardoor het de standaardkeuze werd voor isolatie van apparaten en panelen nadat de fluorhoudende middelen waren uitgefaseerd.
Vraag 6: Is polyurethaanschuim veilig?
Volledig uitgehard schuim is stabiel en wordt wereldwijd in alledaagse producten gebruikt. Voorzorgsmaatregelen bij het hanteren van de vloeibare ruwe chemicaliën zijn van toepassing, waarvoor ventilatie, beschermende uitrusting en getrainde operators nodig zijn.
Vraag 7: Welke producten worden gemaakt met polyurethaanschuim?
Isolatie van koelkasten en vriezers, boilers, sandwichpanelen, autostoelen en interieuronderdelen, matrassen, meubels, schoenzolen, sportartikelen en speelgoed.
Vraag 8: Hoeveel kost een polyurethaanschuimmachine?
Het hangt af van het aantal componenten, de drukklasse, het automatiseringsniveau en of een complete productielijn nodig is. De betrouwbare route is een op configuratie gebaseerde offerte van de fabrikant van de apparatuur.