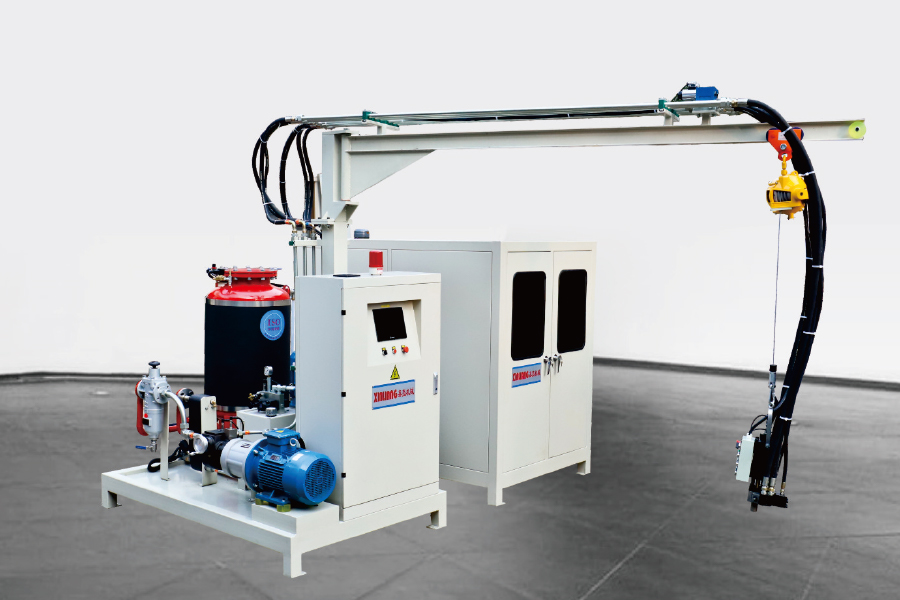
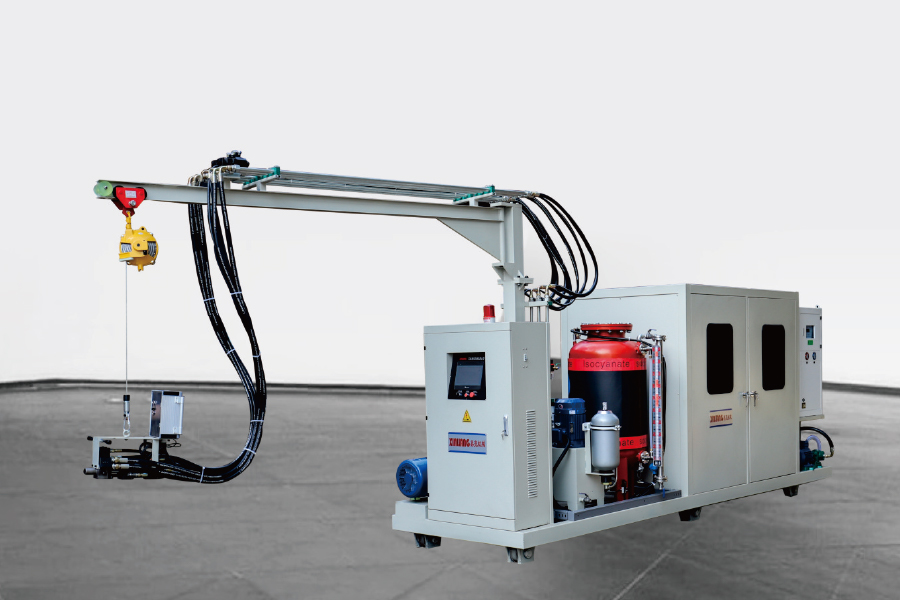
Polyurethaan sandwichpaneelmachine: selectie van schuiminjectieapparatuur
Industrnieuws-
Loop een sandwichpaneellijn op en de pers of de dubbele band krijgt alle aandacht. Het geld wordt meestal ergens anders gespaard of verloren: bij de mengkop. Twee lijnen die zijn uitgerust met identieke vormapparatuur kunnen met zeer verschillende afvalpercentages werken, simpelweg omdat de ene de polyol-tot-isocyanaatverhouding stabiel houdt en een gelijkmatig schot neerzet, terwijl de andere tussen ploegendiensten afdrijft.
Dat is de conclusie op voorhand, en die geldt voor beide productieroutes: de doorlopende lijn met dubbele banden die schuim op een bewegend oppervlak giet, en de op mallen gebaseerde lijn waarbij een op rails of op een robot gemonteerde kop een afgemeten schot in een holte injecteert. In de rest van deze gids wordt uiteengezet wat een polyurethaan sandwichpaneelmachine eigenlijk inhoudt, waar de schuimapparatuur zijn geld verdient en welke specificaties de moeite waard zijn om in een inkooporder te schrijven.
Wat een polyurethaan sandwichpaneelmachine eigenlijk inhoudt
De uitdrukking wordt losjes gebruikt. Sommige leveranciers bedoelen de complete lijn; kopers bedoelen vaak alleen de schuimapparatuur. Een werkend systeem bestaat normaal gesproken uit vijf blokken:
Meeteenheid — tanks, pompen, warmtewisselaars en debietmeters die de componentverhouding en temperatuur stabiel houden.
Hogedruk mengkop — waar de polyol- en isocyanaatstromen elkaar ontmoeten en reageren.
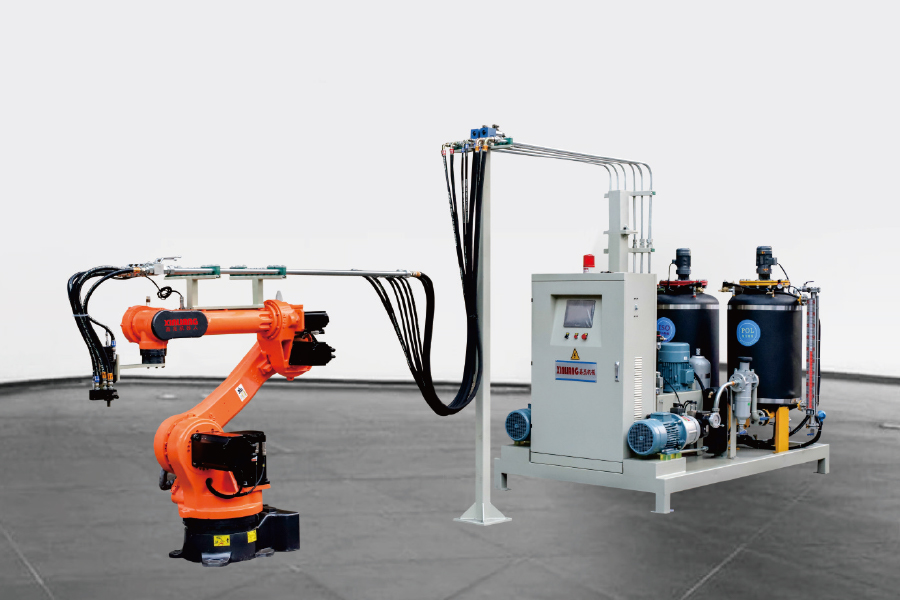
Hardware voor hoofdpositionering — een vast stortpunt, een spoor, een XY-portaal of een robot met zes assen.
Het vormen van hardware — een dubbele transportband met lamineermachine en zijafdichtingen, of matrijsdragers, persen en ontvormstations.
Controles en veiligheid — Receptbeheer, gasdetectie, ventilatie en uitschakellogica.
Doorlopende en discontinue lijnen delen deze kern, maar laden deze anders. Op een doorlopende lijn is de kop vaak gefixeerd en beweegt de riem eronder; de output wordt gemeten in kilogram per minuut, en de stabiliteit van de verhouding gedurende uren hardlopen is belangrijker dan de nauwkeurigheid van één enkele opname. Op een vormlijn beweegt de kop, en de metriek is gram per opname: een paneel van 1.200 x 2.400 mm met een kern van 50 mm bij 40 kg/m³ heeft ongeveer zes kilogram schuim nodig, gelijkmatig geplaatst voordat de crèmetijd verstrijkt.
Waarom het injectiesysteem de paneelkwaliteit bepaalt
Hogedrukmachines laten de twee stromen bij 100-200 balk in een kleine mengkamer botsen, en de energie van die botsing zorgt voor het mengen. Lagedrukmachines roeren de componenten mechanisch met ongeveer 5–20 bar en zijn over het algemeen afhankelijk van kiemvormende lucht om de celstructuur te creëren.
Fig. 1: Algemeen gepubliceerde werkdrukvensters voor de twee mengtechnologieën.
Volgens paneelnormen zoals EN 14509 en gepubliceerde uitrustingsgegevens worden stijve PU-paneelkernen doorgaans gespecificeerd tussen 30 en 50 kg/m³. Het bereiken van het onderste uiteinde van die band zonder holtes hangt af van hoe fijn en gelijkmatig de celstructuur is, omdat grove cellen bezwijken onder de druk van de lamineermachine en dichtheidsvariatie over de paneelbreedte achterlaten.
Afb. 2: Schematische vergelijking. Blauw: botsingsmenging onder hoge druk. Oranje: mechanisch mengen onder lage druk. Waarden illustreren algemene kenmerken van de apparatuur, niet gemeten gegevens.
Dezelfde logica is van toepassing op de hechting: impingement-gemengd schuim bevochtigt de tegenoverliggende huiden consistenter, wat het risico op delaminatie tijdens het zagen of hanteren verkleint.
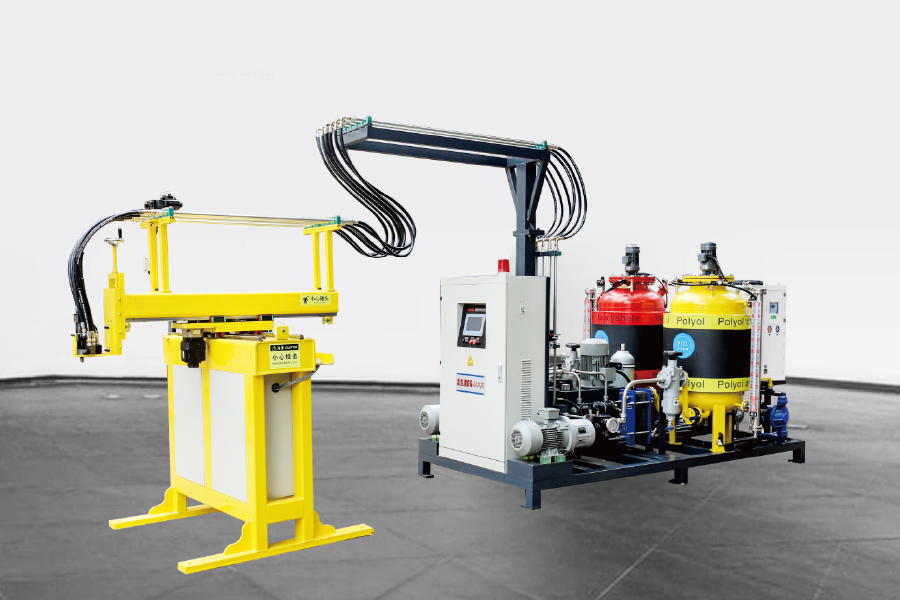
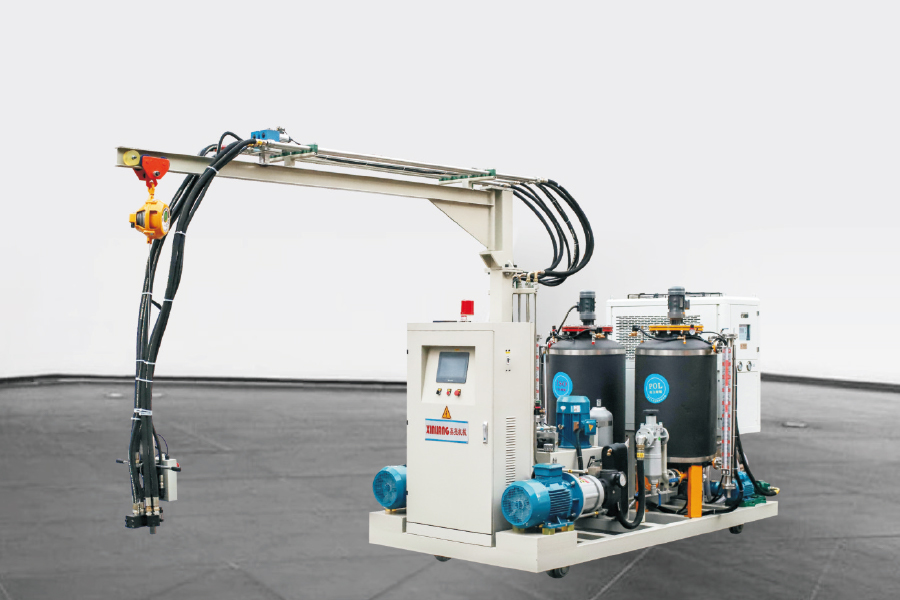
Voor de plaatproductie op basis van mallen is een tweecomponenten hogedruk-schuiminjectiemachine met rail, een XY-portaal of een op een robot gemonteerde kop het gebruikelijke uitgangspunt. Bepaal eerst het maximale schotgewicht, het verhoudingsvenster en de verplaatsingssnelheid; al het andere op de lijn kan rond deze drie cijfers worden aangepast.
Injectiecapaciteit afstemmen op de lijn
Het dimensioneren is een korte oefening zodra de paneelfamilie vaststaat. Vermenigvuldig het grootste paneelvolume met de doeldichtheid om het maximale schotgewicht te krijgen en vermenigvuldig vervolgens het aantal panelen per uur met dat schot om de continue output in kilogram per minuut te krijgen. Twee cijfers die kopers vaak vergeten: het verhoudingsvenster dat de pompen over het volledige vermogensbereik moeten aanhouden, en de nauwkeurigheid van de koppositionering die de matrijslay-out vereist.
Tabel 1: Hoe continue en discontinue productie de belasting op de schuimapparatuur verschuift.
Beslissingspunt
Doorlopende dubbele bandlijn
Discontinue schimmel- of carrousellijn
Typische batchgrootte
Grote oplages, één paneelfamilie, hoog volume
Kleine tot middelgrote batches, frequente productwisselingen
Wat de schuimuitrusting moet bevatten
Vermogen in kg/min en verhoudingsstabiliteit gedurende bedrijfsuren
Nauwkeurigheid van het schotgewicht en herhaalbaarheid van de koppositionering
Hoofd beweging
Vast of doorlopend gietpunt, bewegende band eronder
Rups-, XY-portaal of robot met zes assen
Behandeling van blaasmiddelen
Pentaan of HFO met premix en veiligheidssystemen op grotere schaal
Dezelfde chemie, kleinere buffervolumes
Geef eerst op
kg/min bij doeldichtheid, bandsnelheidsbereik, ontwerp van zijafdichting
Bereik van shotgrootte, aantal mallen, cyclustijd
Waar een derde stroom nodig is – een kleurpasta, een katalysatorpakket of een afzonderlijke polyol voor PIR-formuleringen – voegt een driecomponentenmachine een onafhankelijk doseercircuit toe in plaats van het additief door de hoofdleiding te dwingen.
De keuze voor blaasmiddelen verandert de apparatuur meer dan de meeste kopers verwachten. HFK's worden afgebouwd onder het Kigali-amendement op het Montreal Protocol, en paneelproducenten zijn grotendeels overgestapt op cyclopentaan, HFO-mengsels of waterondersteunde systemen. Cyclopentaan is brandbaar en heeft een laag kookpunt, waardoor de specificaties van de machine veranderen: explosieveilige elektrische apparatuur, stikstofdeken, ventilatie, gasdetectie en een gesloten kringloop die de vloeistof nooit aan de atmosfeer blootstelt.
Het alternatief voor het direct injecteren van pentaan is om het eerst met de polyol voor te mengen. Een premixsysteem houdt het mengsel op een gecontroleerde temperatuur en druk, wat de concentratie van het blaasmiddel stabiliseert die de mengkop bereikt – de gebruikelijke oorzaak van dichtheidsafwijking en oppervlaktedefecten op met pentaan geblazen panelen. Het vermindert ook de hoeveelheid vrij pentaan dat vrijkomt bij het stolpunt, wat zowel van belang is voor de veiligheid als voor de kosten.
Voor lijnen die al pentaan gebruiken, is een premix-unit vaak de goedkoopste manier om de dichtheidsvariatie te beperken voordat een nieuwe doseerunit wordt overwogen.
Hoe een discontinue paneellijn wordt aangelegd
Op een op mallen gebaseerde lijn ligt de volgorde vast: de operator of robot plaatst de onderste bekleding, de drager indexeert onder de mengkop, de kop giet het shot terwijl hij door de holte beweegt, de bovenste bekleding wordt geplaatst en de mal sluit, de pers houdt vast terwijl het schuim geleert, en het paneel wordt uit de vorm gehaald en bijgesneden. De cyclustijd wordt bepaald door de chemie, niet door de machine – maar de machine beslist of die cyclus op het theoretische minimum kan draaien.
Fig. 3: Isometrisch aanzicht van de schuimzijde van een op mallen gebaseerde paneellijn.
Twee details in die lay-out zorgen voor de cyclustijd. De eerste is de afstand die het hoofd moet afleggen terwijl het schuim nog vloeibaar is; een langzame verplaatsing dwingt óf een kortere caviteit óf een langere crèmetijd af. De tweede is de matrijstemperatuur. Daarom verbinden paneellijnen het matrijscircuit meestal met hetzelfde besturingssysteem als de meeteenheid.
Een korte aankoopchecklist
Voordat u ondertekent, moet u deze zeven punten op papier zetten:
Maximaal schotgewicht in grammen en continue output in kilogrammen per minuut, beide vermeld bij uw doeldichtheid.
Verhoudingsbereik en herhaalbaarheid over het volledige uitvoerbereik, niet alleen op volle snelheid.
Compatibiliteit met blaasmiddelen, inclusief explosieveilige classificatie als het om pentaan gaat.
Koptype en positionering: vaste stort-, rups-, XY-portaal of zesassige robot, met gespecificeerde verplaatsingssnelheid.
Aantal mallen of dragers, openingsslag en klemkracht waarmee de machine moet synchroniseren.
Reserveonderdelenlijst en responstijd voor mengkamers, afdichtingen, pompen en flowmeters.
Acceptatietest: voer vóór verzending uw dichtheid en dikte uit op de machine en registreer de spreiding van het shotgewicht.
Als een Ningbo-gebaseerd Fabrikant van polyurethaanschuimapparatuur Bij het werken aan doseerunits, mengkoppen en productielijnen zien we bij de meeste aanvragen hetzelfde patroon: de vormhardware wordt tot in detail gespecificeerd, terwijl de schuimzijde tot op het laatste moment wordt overgelaten. Het is de verkeerde kant op.
Veelgestelde vragen
Q1. Wat is een polyurethaan sandwichpaneelmachine en wat bepaalt de prijs ervan?
Het is eerder een systeem dan een enkele eenheid: doseereenheid, mengkop, koppositionering en vormhardware. De prijs hangt voornamelijk af van continue versus matrijsgebaseerde productie, output en automatiseringsniveau, dus vraag een offerte aan op basis van uw paneeldikte, dichtheid en uurproductie.
Vraag 2. Wat is het verschil tussen PU- en PIR-sandwichpanelen?
Beide maken gebruik van polyurethaanchemie. PIR-schuim is geformuleerd met een hogere isocyanaatindex, wat het brandgedrag verbetert, maar de verhoudingscontrole kritischer maakt, en vaak profiteert het van een derde doseerstroom voor additieven.
Q3. Kan één hogedrukschuimmachine zowel continue als vormlijnen bedienen?
De doseerunit wel, de mengkop meestal niet. Doorlopende lijnen hebben een hoge, stabiele output nodig met een vaste of dwarse storting, terwijl vormlijnen nauwkeurige schotgewichten nodig hebben en een kop die op een baan, portaal of robot is gemonteerd.
Q4. Welk blaasmiddel wordt tegenwoordig gebruikt voor polyurethaan plaatschuim?
HFK's worden onder het Kigali-amendement geleidelijk afgebouwd, dus de meeste producenten zijn overgestapt op cyclopentaan, HFO-mengsels of waterondersteunde systemen. Cyclopentaan is brandbaar, dus premixsystemen, explosieveilige bedrading en ventilatie worden onderdeel van de machinespecificaties.
Vraag 5. Hoe lang is de cyclustijd op een discontinue sandwichpaneellijn?
Crème-, gel- en uithardingstijden in de formulering bepalen het, niet de machine. Het is de taak van de machine om het shotgewicht en de matrijstemperatuur constant te houden, zodat de cyclus voor de veiligheid niet hoeft te worden opgevuld.
Vraag 6. Hoe kan een sandwichpaneellijn het uitvalpercentage verlagen?
Het meeste schroot is afkomstig van verhoudingsafwijkingen, ongelijkmatig gieten en koude schimmels. Controleer de kalibratie van de stroommeter, de mengdruk, de kiemvormingslucht, de verplaatsingssnelheid van de kop en de regeling van de matrijstemperatuur voordat u de chemie de schuld geeft.