Thuis / Nieuws / Industrnieuws / Productie van polyurethaanschuim: gids voor proces-, apparatuur- en lijnselectie
Productie van polyurethaanschuim: gids voor proces-, apparatuur- en lijnselectie
Industrnieuws-
Een koelkastfabriek die besluit om het schuimen van kasten in eigen beheer te brengen, begint meestal met dezelfde vraag: wat vraagt de productie van polyurethaanschuim eigenlijk als het doel een stabiele dichtheid is, geen holtes en een ontvormtijd van minder dan vijf minuten? Het antwoord wordt zelden afgedrukt op een gegevensblad van een machine. Het zit in de mengverhouding, de temperatuur van de twee componenten en de manier waarop het schot in de holte wordt gelegd.
De korte versie: De productie van polyurethaanschuim is een nauwkeurig meetproces dat gekoppeld is aan een chemische reactie. Controleer de verhouding, de mengenergie en het injectiepatroon, en het schuim gedraagt zich voorspelbaar. Verlies de controle over een van hen, en geen enkele vormdruk zal het onderdeel redden.
In de onderstaande paragrafen wordt het proces gevolgd van grondstoffentanks tot het ontvormstation, wordt uitgelegd waar hogedruk- en lagedruksystemen uiteenlopen, en wordt uiteengezet welke apparatuurconfiguratie geschikt is voor welke productieschaal.
Begin met de chemie en pas vervolgens de machine aan
Bij de mengkop komen twee vloeistofstromen samen. De A-kant is een polyolmengsel: polyol, katalysator, oppervlakteactieve stof, blaasmiddel en, in veel stijve formuleringen, water. De B-zijde is een isocyanaat, meestal polymere MDI voor hardschuim of een MDI/TDI-mengsel voor flexibele soorten. Alles stroomafwaarts van de mengkop is aanwezig om die twee stromen op het juiste moment in de juiste verhouding, temperatuur en druk te leveren.
De verhouding verdient meer aandacht dan deze doorgaans krijgt bij een aankoop. Stijf schuim wordt gewoonlijk gebruikt met een index tussen ongeveer 100 en 110, waarbij de index de werkelijke isocyanaatlading vergelijkt met de stoichiometrische vereiste. Een afwijking van een paar procentpunten verandert de celstructuur, de druksterkte en het ontvormgedrag, en dit is zeer moeilijk te corrigeren als het schuim eenmaal is opgestaan.
De vier fasen die elk schot doorloopt
Crème tijd: de vloeistof vertroebelt en begint uit te zetten naarmate het blaasmiddel verdampt en de reactie begint.
Geltijd: het polymeernetwerk bouwt voldoende kracht op om de gasbellen op hun plaats te houden.
Stijgtijd: het schuim zet uit om de holte te vullen, aangedreven door het blaasmiddel en door het kooldioxide uit de water-isocyanaatreactie.
Uitharden en ontvormen: het onderdeel krijgt voldoende groene kracht om zonder vervorming te worden verwijderd.
Deze vensters worden bepaald door de formulering, maar zijn alleen reproduceerbaar als de machine bij elke cyclus hetzelfde shotgewicht, dezelfde verhouding en mengkwaliteit herhaalt.
De productievolgorde, stap voor stap
Op een goedlopende lijn volgt de productie van polyurethaanschuim een vaste volgorde, of het onderdeel nu een koelkastkast of een autostoelkussen is.
Conditioneer de grondstoffen. Polyol en isocyanaat bevinden zich in tanks met een mantel, die gewoonlijk rond de 20 tot 25 graden Celsius worden gehouden, waarbij droge stikstof het isocyanaat bedekt om vocht buiten te houden.
Meet de twee stromen. Hogedruksystemen maken gebruik van axiale zuiger- of tandwielpompen, en elk onderdeel wordt op gewicht gekalibreerd voordat de productie begint.
Bouw druk op en recirculeer. Beide stromen circuleren op volle werkdruk terug naar de tanks, zodat de kop direct klaar is voor een schot.
Mengen door botsing. In een hogedrukkop botsen de twee stromen met hoge snelheid in een kleine kamer en mengen zich binnen milliseconden.
Injecteer in de mal of holte. Het schotgewicht, het gietpatroon en de injectietijd bepalen of de holte gelijkmatig wordt gevuld of lucht wordt vastgehouden.
Laat rijzen en geleren. De temperatuur van de mal en de ventilatie bepalen of het schuim de hoeken bereikt zonder interne holtes.
Ontvormen, uitharden en inspecteren. Onderdelen worden bijgesneden, gewogen en gecontroleerd op dichtheid en oppervlaktekwaliteit.
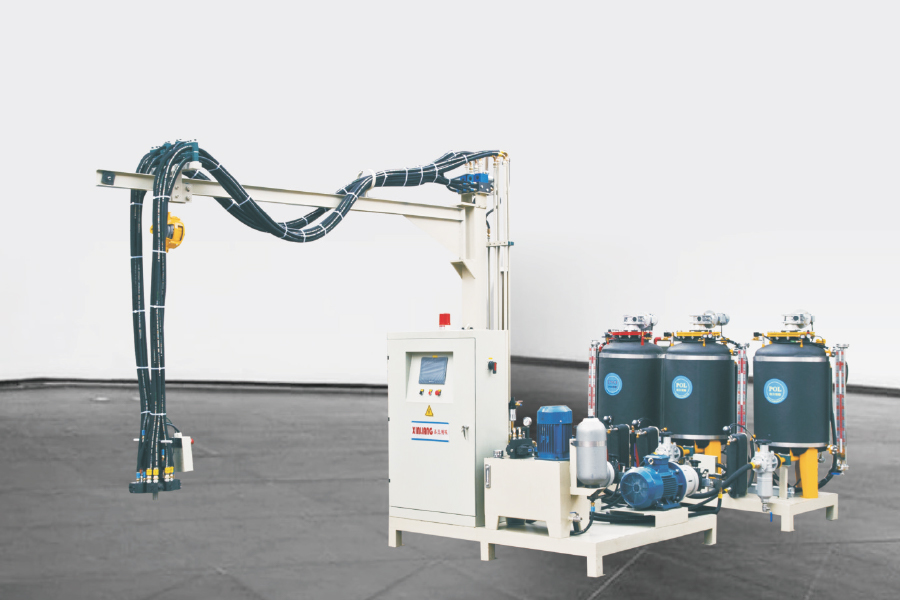
Het onderstaande diagram laat zien hoe deze stappen passen bij een typische hogedrukschuiminstallatie.
Schuimen onder hoge druk versus lage druk: waar de lijn verschilt
De grootste beslissing over apparatuur is het mengprincipe, omdat dit bepalend is voor de onderhoudsroutines, het gebruik van oplosmiddelen en de minimale shotgrootte die de lijn betrouwbaar aankan.
Vergelijking gebaseerd op de werkingsprincipes beschreven in de specificaties van polyurethaanschuimapparatuur.
Artikel
Schuimen onder hoge druk
Schuimen onder lage druk
Mengmethode
Impingement-menging in een kleine kamer
Mechanisch roeren in een mengkamer
Werkdruk
Ongeveer 100-200 bar
Ongeveer 5-20 bar
Kamer schoonmaken
Meestal zelfreinigend tussen opnames
Over het algemeen is spoeling met oplosmiddel vereist
Herhaalbaarheid van kleine opnames
Zeer hoog
Beperkt door kamervolume
Typische toepassingen
Koelkasten, auto-onderdelen, technisch schuim
Meubels, stijve panelen, kleine klussen
De kernmachine: een schuiminjectie-eenheid kiezen
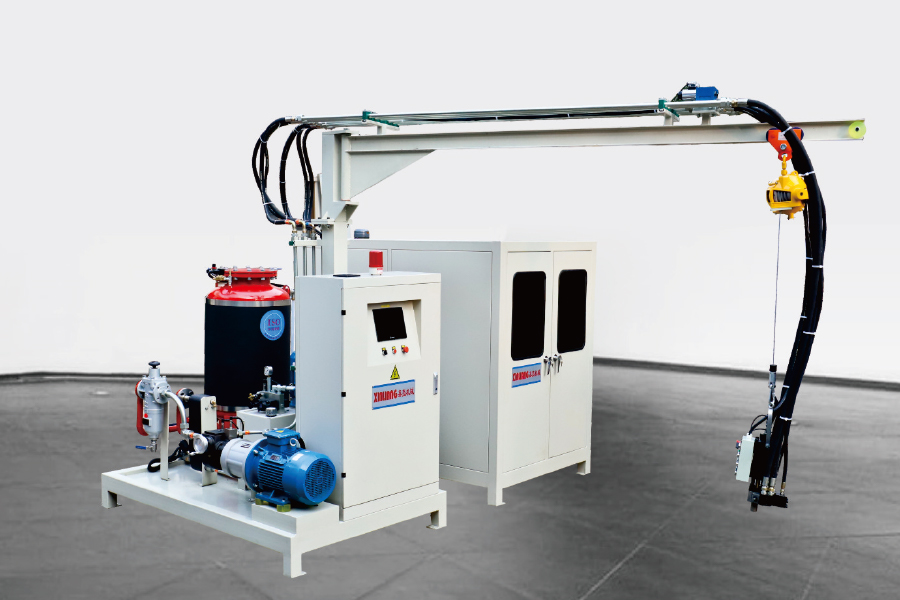
De meeste fabrieken beginnen met een enkele hogedrukinjectiemachine en voegen later automatisering toe. De eerste beslissing is tweecomponenten of driecomponenten: een tweecomponenteneenheid doseert polyol en isocyanaat, terwijl een driecomponenteneenheid een derde stroom toevoegt, meestal een blaasmiddel, pigment of additief dat niet vooraf in de polyol kan worden gemengd.
Automatiseringsopties en wat ze daadwerkelijk veranderen
Vaste kop: de goedkoopste opstelling, geschikt voor een enkele matrijspositie of een stationaire opspanning.
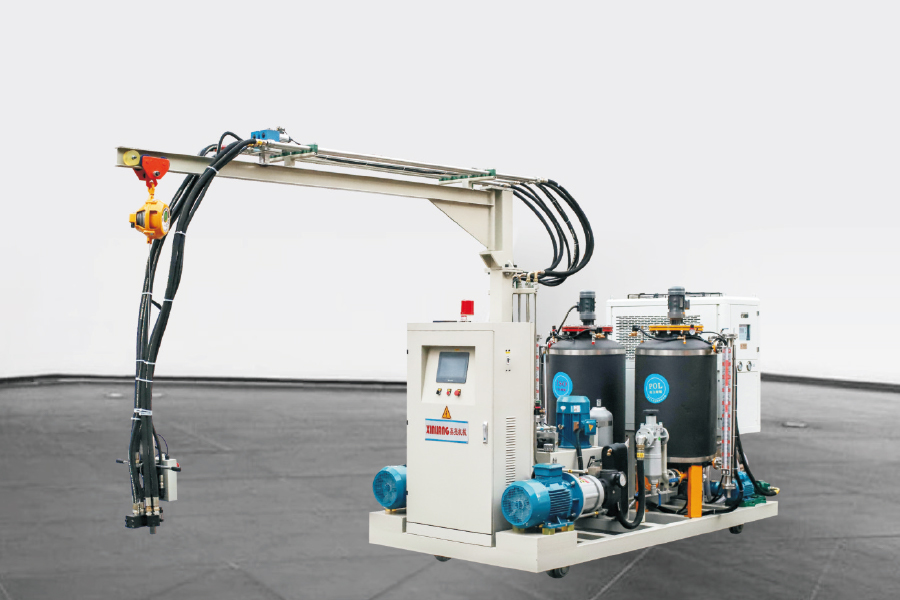
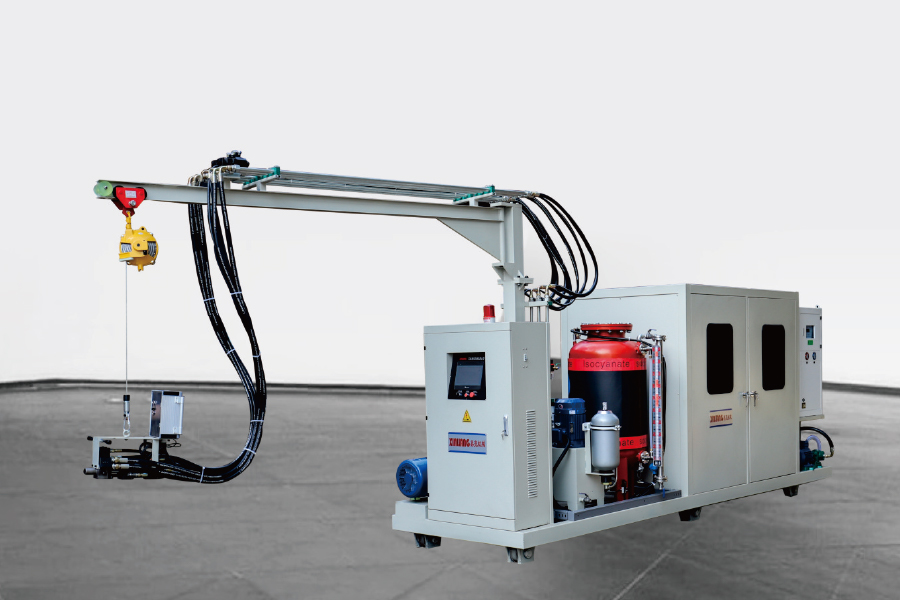
Op rails gemonteerde kop: de kop beweegt langs de matrijslijn, zodat één machine meerdere stations achter elkaar kan bedienen.
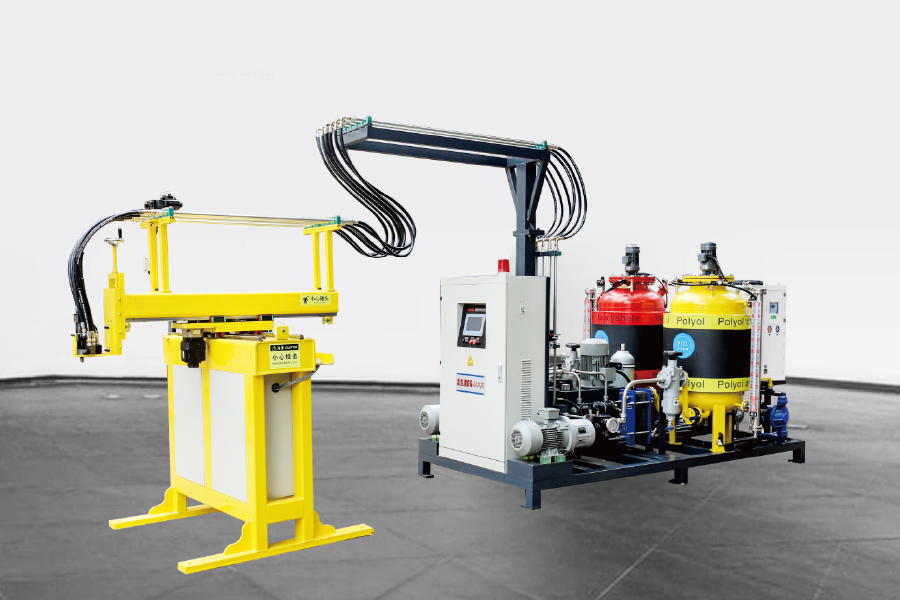
XY-asmanipulator: een geprogrammeerd stortpad over een vlakke mal, handig voor panelen en ondiepe spouwvormen.
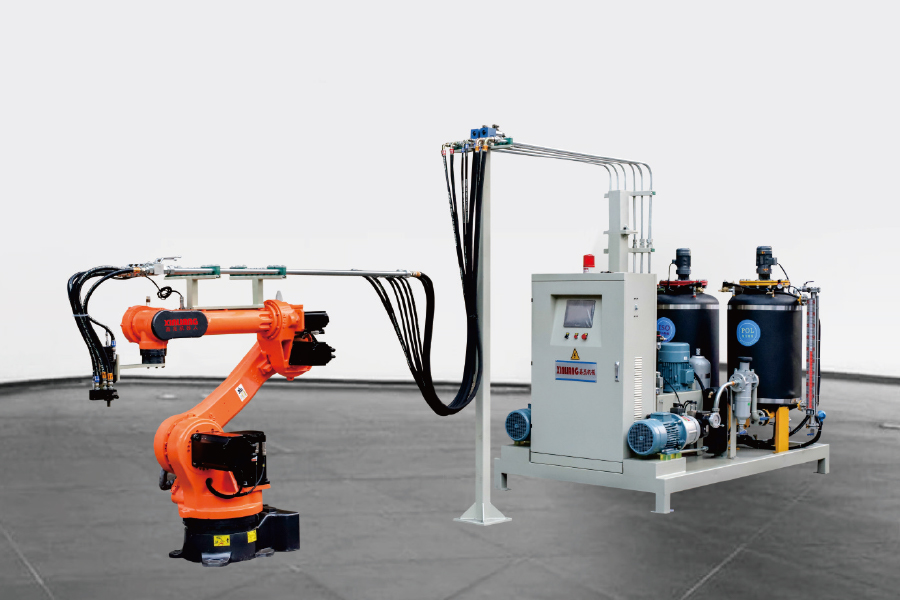
Robot met zes assen: herhaalbare driedimensionale stortpatronen, die normaal gesproken worden gekozen op plaatsen waar de geometrie van onderdelen vaak verandert.
De terugverdientijd komt meestal voort uit herhaalbaarheid in plaats van pure snelheid. Een machine die het shotgewicht in een strakke band vasthoudt, vermindert uitval en oververpakking veel betrouwbaarder dan een machine die gewoon sneller draait.
Lijnindeling: wanneer het uitvoervolume de configuratie verandert
Eén enkele machine en een vaste mal werken tot op zekere hoogte goed. Zodra de ontvormtijd korter is dan de tijd die nodig is om één mal te laden, sluiten, schuimen, uitharden en lossen, kan die mal de machine niet langer bezig houden. Dit is de kloof die lijnlay-outs moeten dichten, en het is de reden waarom apparatuur voor het schuimen van polyurethaan bereik splitst zich op in verschillende architecturen.
Draaischijflijnen: mallen indexeren door middel van laad-, schuim-, uithardings- en losposities, wat past bij een vaste takttijd en een klein aantal identieke onderdelen.
H-type lijnen: vormdragers bewegen langs twee parallelle rails, waardoor een langer uithardingspad en meer stations ontstaan zonder een grote vloeroppervlakte.
Ringvormige lijnen: een continue lus voor productie van grote volumes waarbij hetzelfde onderdeel maanden achtereen draait.
Kies op takttijd en deelmix. Een fabriek met veel verschillende onderdelen profiteert doorgaans meer van een snelle matrijswisseling dan van een langere uithardingscyclus.
Keuzes voor cyclopentaan en blaasmiddelen
De keuze van het blaasmiddel stimuleert zowel de isolatieprestaties als de veiligheidsuitrusting rond de lijn. Cyclopentaan is de gebruikelijke keuze geworden voor koelkasten en stijve isolatiepanelen vanwege het lage aardopwarmingspotentieel, maar het is brandbaar, wat de ventilatie, elektrische classificatie en materiaalbehandelingsprocedures ter plaatse verandert.
Een cyclopentaanvoormengsysteem mengt het blaasmiddel onder gecontroleerde temperatuur en druk met het polyol, zodat het gemengde polyol de injectiemachine bereikt die het blaasmiddel al bevat. Vergeleken met het afzonderlijk injecteren van vloeibaar cyclopentaan bij de mengkop, geeft voormengen een meer uniforme celstructuur en houdt het de geconcentreerde brandbare vloeistof in een gesloten kringloop.
Voor fabrieken die overstappen van oudere fluorkoolwaterstofsystemen is de premixroute vaak het beter beheersbare pad, omdat de bestaande injectiemachine vaak kan worden behouden met bijgewerkte afdichtingen en herziene controleparameters.
Procesvariabelen die de schuimkwaliteit bepalen
Zodra de apparatuur is geïnstalleerd en gekalibreerd, zijn een handvol variabelen verantwoordelijk voor de meeste kwaliteitsproblemen:
Mengverhoudingsafwijking veroorzaakt door versleten pompafdichtingen, viscositeitsveranderingen of onjuiste kalibratie.
Componenttemperatuur dat buiten het formuleringsvenster valt en de reactiviteit verschuift.
Injectie druk dat is te laag voor volledige botsingsmenging, waardoor strepen of grove cellen ontstaan.
Gietpatroon en shotgewicht die luchtzakken achterlaten of de holte te vol maken.
Schimmeltemperatuur en ontluchting die de oppervlaktekwaliteit en cyclustijd bepalen.
De meeste defecten, van holtes en korte schoten tot variaties in de dichtheid en blaasjes aan het oppervlak, zijn terug te voeren op een van deze vijf. Het op volgorde doorlopen ervan is sneller dan het willekeurig aanpassen van parameters veel voorkomende PU-schuimdefecten en hun oplossingen is een handige checklist als er voor het eerst een storing optreedt.
Veelgestelde vragen over de productie van polyurethaanschuim
Q1. Wat is de vervaardiging van polyurethaanschuim?
Het is het proces waarbij een polyolmengsel wordt omgezet in een isocyanaat in aanwezigheid van een blaasmiddel, waarna het expanderende schuim in een mal of holte wordt gevormd. De reactie duurt seconden, dus verhouding, temperatuur en mengkwaliteit bepalen het eindresultaat.
Vraag 2. Wat is het verschil tussen hogedruk- en lagedruk PU-schuimmachines?
Hogedrukmachines mengen door botsing bij ongeveer 100-200 bar en zijn doorgaans zelfreinigend tussen de schoten door. Lagedrukmachines roeren de componenten mechanisch bij ongeveer 5-20 bar en vereisen doorgaans een oplosmiddelspoeling van de mengkamer.
Q3. Hoe kies ik tussen een enkele schuimmachine en een productielijn?
Vergelijk de ontvormtijd met de tijd die nodig is om één mal te laden en te lossen. Als één mal de machine niet bezig kan houden, is een draaitafel, H-type of ringvormige lijn het gebruikelijke antwoord; anders is een enkele machine of een op rupsbanden gemonteerde eenheid voldoende.
Q4. Welk blaasmiddel wordt gebruikt voor hard PU-schuimisolatie?
Cyclopentaan is de belangrijkste keuze voor koelkasten en harde panelen vanwege het lage broeikaseffect. HFO- en HFC-kwaliteiten blijven in gebruik waar een niet-ontvlambaar systeem vereist is voor de toepassing.
Vraag 5. Is een cyclopentaan-premixsysteem noodzakelijk?
Voor de meeste cyclopentaanleidingen wel. Het premixsysteem mengt het blaasmiddel onder gecontroleerde omstandigheden met de polyol, wat de celuniformiteit verbetert, de uitdampverliezen vermindert en de ontvlambare vloeistof in een gesloten kringloop houdt.
Vraag 6. Hoe kan een fabrikant materiaalverspilling bij de productie van PU-schuim verminderen?
Kalibreer beide pompen bij elke ploegendienst op gewicht, houd de temperatuur van de componenten stabiel, stem het gietpatroon af op de holte en voorkom dat de mal te vol raakt. Het meeste afval bij de productie van polyurethaanschuim komt voort uit afwijkende verhoudingen en inconsistente schotgewichten.