Thuis / Nieuws / Industrnieuws / Productielijn voor sandwichpanelen: uitrusting, lay-outs en selectiegids
Productielijn voor sandwichpanelen: uitrusting, lay-outs en selectiegids
Industrnieuws-
Stel je een paneelfabriek voor in een koelhuis, die een bestelling van 9 m vriespanelen citeert op een lijn die was gekocht voor garagedeuren: twee vormstations, een lagedrukschuimeenheid en een handmatig deksel. De vultijd verschuift, de kerndichtheid kruipt omhoog aan het injectie-uiteinde en het paneel buigt lichtjes na het ontvormen. Er is niets kapot. De lijn is simpelweg nooit voor dat paneel ontworpen.
De conclusie staat voorop: op een productielijn voor sandwichpanelen bepaalt de lay-out welke orders u kunt accepteren, en de doseerunit bepaalt hoe herhaalbaar u ze kunt vasthouden. Diktebereik, kernchemie en blaasmiddel zijn verfijningen bovenop die reeks en zijn geen vervanging daarvoor.
Wat volgt behandelt de vier beslissingen die het meeste gewicht in de schaal leggen: continue versus discontinue lay-out, paneelopbouw en kernchemie, de specificatie van de schuimmachine en de blaasmiddelroute. Als er een cijfer verschijnt, is het een gepubliceerde sectorwaarde of een berekening die u in een spreadsheet kunt herhalen.
Continu of discontinu: de lay-outbeslissing komt op de eerste plaats
Beide lijntypes maken hetzelfde product. Het verschil zit hem in de manier waarop het schuim wordt ingebracht en hoe lang het wordt vastgehouden. Een doorlopende lijn met dubbele banden doseert het schuim op de lopende onderlaag, legt de bovenlaag eroverheen en houdt het stijgende schuim onder banddruk op dikte totdat het uithardt. Een discontinue lijn met meerdere stations vult een gesloten mal met een gedoseerde injectie en houdt deze onder een pers voor het uitharden.
Dat ene verschil vertaalt zich in de doorvoer, de productmix, het uitvalpercentage en het kapitaal. De onderstaande tabel is de versie die het waard is om in een leveranciersbijeenkomst te plakken.
Indicatieve vergelijking van continue en discontinue paneellijnen; bevestig snelheden, paneellengtes en omsteltijden volgens de eigen specificatie van elke leverancier.
Beslissingspunt
Doorlopende dubbele bandlijn
Discontinue lijn met meerdere stations
Schuim introductie
Gegoten op de bewegende bodembekleding; bovenlaag aangebracht vóór de riem
Gemeten shot geïnjecteerd in een gesloten mal
Uitvoer
Ingesteld op bandsnelheid, doorgaans 3 tot 15 m/min
Ingesteld op basis van het aantal schimmels en de uithardingstijd
Paneellengte
Op lengte gesneden, gewoonlijk tot 13,5 m
Beperkt door mallengte
Dikte verandering
Langzaam, en de omschakeling levert afval op
Afstandhouders of matrijswissel, snel
Productmix
Grote series van één of twee paneeltypen
Gemengde bestellingen, deuren, koelcellen, kleine runs
Kapitaal en vloeroppervlak
Hoogste
Matig tot lager
Beste pasvorm
Volume wand- en dakpanelen
Aangepaste en gemengde productie
Lees eerst de laatste rij. Wanneer één of twee paneeltypes in één dikte het orderboek domineren, verdient een doorlopende lijn zijn kapitaal. Wanneer de bekleding, kern of dikte meerdere keren per maand verandert, wint een discontinue lijn meestal de totale kosten, ook al ziet deze er op papier langzamer uit.
Van spoel tot stapelaar: de stadia die bepalend zijn voor de paneelkwaliteit
Strip de lijn naar beneden en er zijn zes fasen. Klachten van een panel zijn bijna altijd terug te voeren op één van hen, en zelden op degene die de operator als eerste de schuld geeft.
Geconfronteerd met voeren en voorverwarmen. Stalen bekledingen van 0,4 tot 0,6 mm worden opgerold, geëgaliseerd en verwarmd, gewoonlijk tot ongeveer 35 tot 45 C, zodat het schuim tegen een warm oppervlak aanligt in plaats van tegen een koud oppervlak.
Randafdichtingen en zijdammen. Randen worden gesloten voordat het schuim arriveert. Eindholtes zijn meestal een afdichtingsfout, geen chemische fout.
Meten en injecteren. Componenten worden gedoseerd, op temperatuur gebracht, onder hoge druk in de mengkop gemengd en geïnjecteerd. De shotgrootte, de verhouding en het gietpatroon bepalen of de holte gelijkmatig wordt gevuld.
Sta op en genees onder dwang. De band, of het persdeksel, houdt het uitzettende schuim op de gewenste dikte totdat het belasting kan dragen.
Afsnijden en trimmen. Een vliegende zaag zaagt op doorlopende lijnen op lengte; beide lijntypen worden vervolgens bijgesneden tot de uiteindelijke breedte.
Koelen en stapelen. De panelen worden plat gestapeld voor nabehandeling. Te vroeg stapelen is een veel voorkomende oorzaak van dimensionale drift.
Hoe het paneel is opgebouwd
Twee bekledingen, één kern en een randprofiel dat hantering en montage op locatie moet overleven. In de onderstaande exploded view zijn de lagen te zien die een schuimstation daadwerkelijk moet vullen.
Figuur 1: Geëxplodeerd isometrisch aanzicht van een sandwichpaneel met metalen oppervlak. Bekledingen zijn doorgaans van 0,4 tot 0,6 mm staal of aluminium.
Kernchemie en dikte: waar de thermische cijfers vandaan komen
Stijf PIR-schuim wordt gewoonlijk aangegeven op ongeveer 0,021 tot 0,023 W/mK en PUR op 0,022 tot 0,026 W/mK, beide ruim onder XPS op 0,029 tot 0,035, EPS op 0,031 tot 0,038 en minerale wol op 0,035 tot 0,045. De verspreiding binnen een gezin is net zo belangrijk als de kloof tussen gezinnen: dezelfde PUR-formulering kan met ongeveer 10% bewegen, afhankelijk van het blaasmiddel, de celstructuur en de dichtheid.
Thermische geleidbaarheid van gewone paneelkernen (W/mK, typische aangegeven waarden)
Figuur 2: Lagere spijlen betekenen een betere isolatie per millimeter. Waarden zijn typische gepubliceerde verklaringen; De prestatieverklaring van elke leverancier is het bindende cijfer.
De dikte doet dan de rest van het werk, maar niet lineair in een voltooid gebouw. In onderstaande grafiek wordt gebruik gemaakt van zuivere geleiding bij lambda = 0,024 W/mK.
U-waarde tegen paneeldikte (lambda = 0,024 W/mK, alleen geleiding)
Figuur 3: Door van 40 mm naar 100 mm te gaan, wordt het berekende warmteverlies met ongeveer 60% verlaagd; als u van 100 mm naar 200 mm gaat, wordt het met nog eens 50% verlaagd. Echte panelen presteren slechter dan dit, omdat de door EN 14509 aangegeven waarden verouderings- en koudebrugcorrecties omvatten, en verbindingen en bevestigingen voor verliezen ter plaatse zorgen.
De meeteenheid: schotnauwkeurigheid is beter dan nominaal vermogen
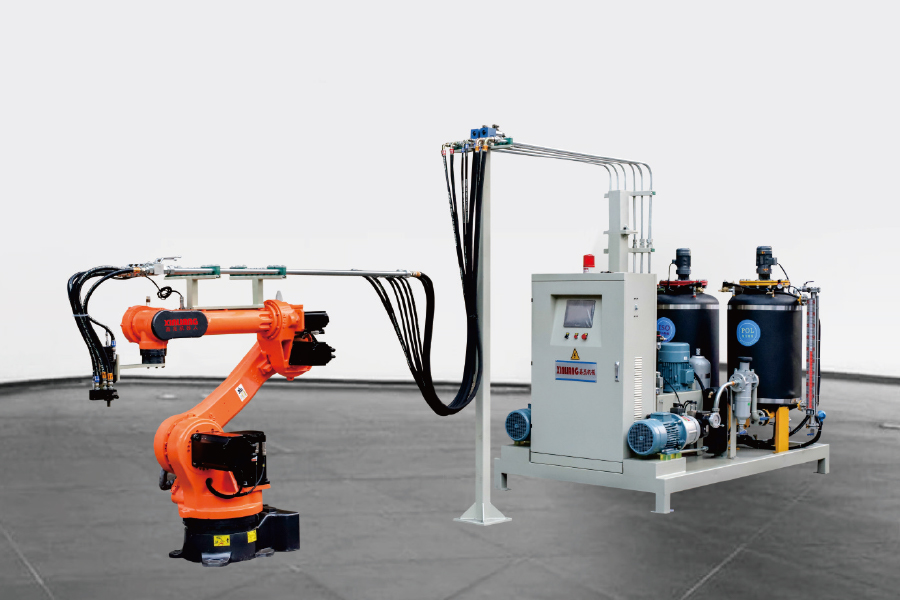
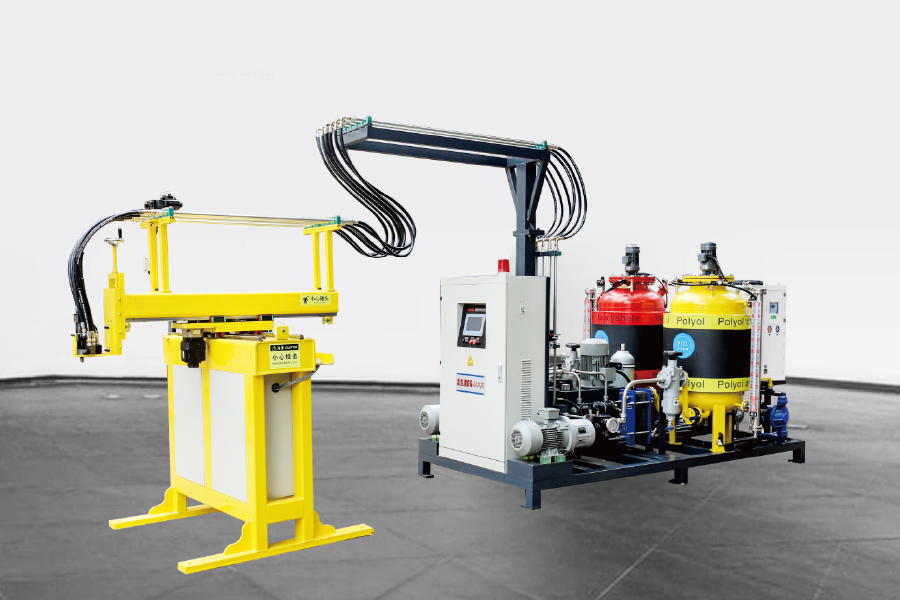
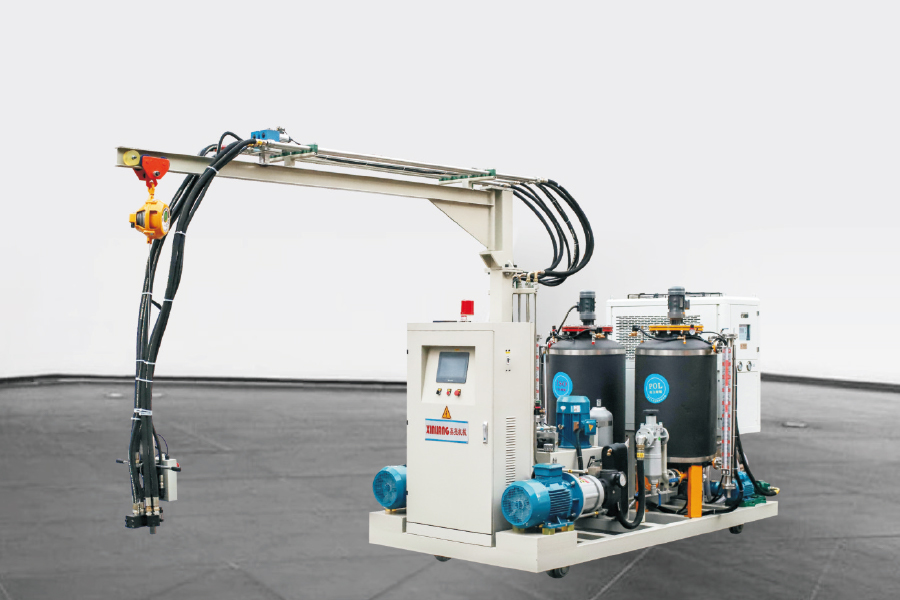
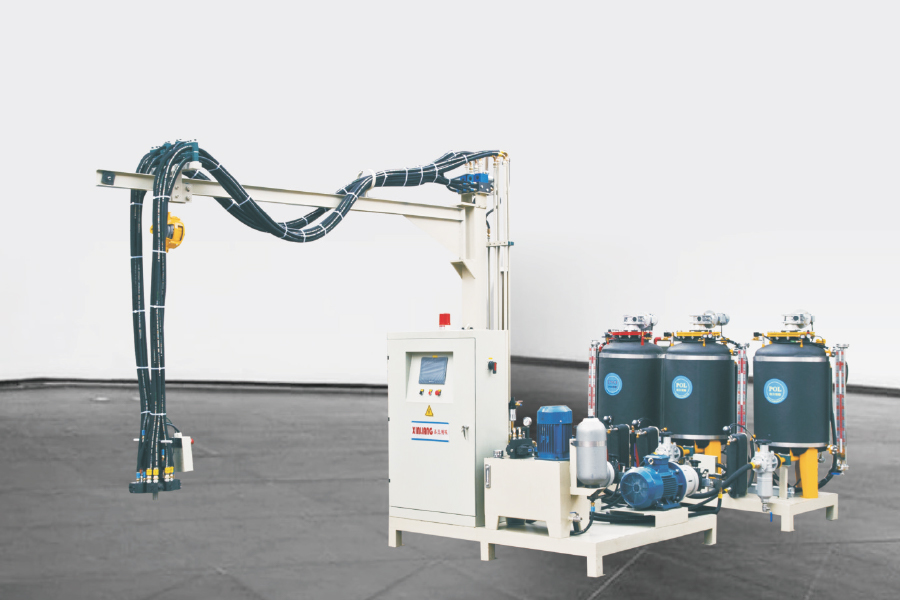
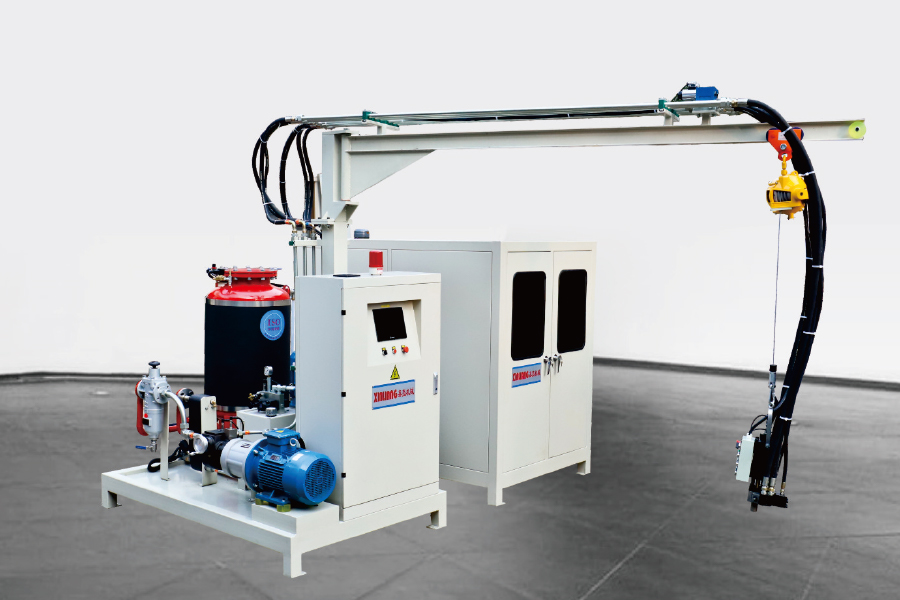
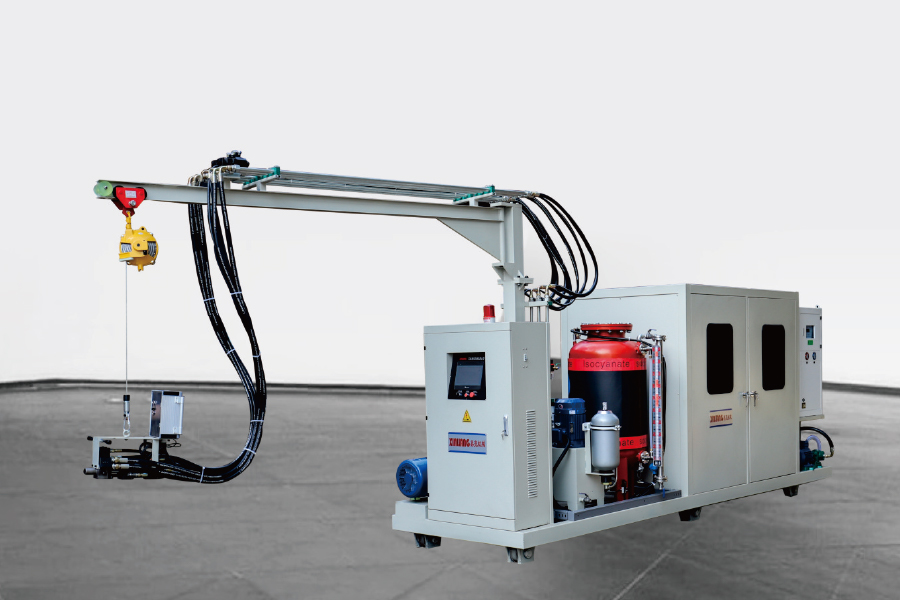
Hogedrukkoppen mengen door botsing, waarbij de injectiedruk doorgaans tussen 100 en 200 bar ligt, terwijl deze bij lage druk roeren ongeveer 5 tot 30 bar bedraagt. Het praktische verschil met een paneellijn is de celstructuur en de herhaalbaarheid van de opname: een hogedrukkop vult een lange, dunne holte met minder dichtheidsvariatie van begin tot eind.
Leveranciers citeren gewoonlijk een verhoudingsnauwkeurigheid van ongeveer 1% en een herhaalbaarheid van de opname in de regio van 1 tot 1,5%. Vraag naar de variatiecoëfficiënt over 20 opeenvolgende opnames op uw eigen formulering, niet naar het hoofdcijfer op het gegevensblad. De temperatuurregeling van de componenten is net zo belangrijk, waarbij de meeste paneelformuleringen het beste werken als beide componenten binnen een temperatuur van ongeveer 2 C op ongeveer 20 tot 25 C worden gehouden.
Oververpakking is de stille kostenpost op dit soort lijnen. Het vullen van 5 tot 10% boven de theoretische minimale dichtheid is gebruikelijk op een niet-afgestemde machine, en het is de snelste kostenpost om aan te vallen, omdat dit in elk paneel zichtbaar is. Driecomponentenmachines voegen een derde stroom toe voor additieven zoals vlamvertragers, pigmenten of kiemvormende middelen zonder deze vooraf in de polyol te mengen, wat de moeite waard is om te overwegen als uw PIR-formuleringen vaak veranderen.
Schotgewichtbereik afgestemd op de grootste paneelholte, met een vermeld herhaalbaarheidscijfer.
Verhoudingsbereik breed genoeg voor uw formuleringen; het meeste paneelwerk ligt tussen 1:1 en ongeveer 1:1,6 polyol tot isocyanaat.
Doorvoer in kg/min, passend bij de hoogste bandsnelheid of de kortste cyclus die u wilt uitvoeren.
Mengkoptelling en dwarsopstelling, zodat één kop niet het knelpunt wordt.
Receptopslag in de PLC, dus een dikteverandering is een opgeslagen instelling en geen handmatige reset.
Lijnlay-outs voor paneelvormen: ringvormig, H-type en draaitafel
Eerst de cyclusberekening: de doorvoer is gelijk aan het aantal vormstations gedeeld door de cyclustijd. Het toevoegen van stations is bijna altijd goedkoper, veiliger en sneller dan het verkorten van de uithardingstijd door middel van chemie.
Ringvormige (ring)lijn. Mallen reizen in een gesloten kringloop, met schuimstations binnen de ring en operators daarbuiten. Het vloeroppervlak per station is efficiënt en lange runs van één paneeltype vloeien goed.
H-type lijn. Twee matrijsrijen delen een centraal gangpad en een bewegende injectiekop. Gereedschapswissels en korte runs zijn eenvoudiger in te plannen dan bij een gesloten ring.
Draaitafel lijn. Radiale stations op een draaitafel. Compact en snel in bedrijf te stellen, en een goede match voor kortere panelen, deuren en kleinere batches.
Welke indeling u ook kiest, de matrijs is onderdeel van het kwaliteitssysteem. De uniformiteit van de matrijstemperatuur over een holte van 9 m, de stijfheid van het deksel en de discipline van het losmiddel hebben meer invloed op de buiging en de oppervlakteafwerking dan de meeste kopers in de offertefase verwachten.
Blaasmiddelen, pentaanveiligheid en brandprestaties
Cyclopentaan heeft een ozonafbrekend potentieel van nul en een broeikaseffect dat ver beneden de HFK's ligt die het vervangt. Gepubliceerde 100-jaarcijfers schatten het HFK-141b-niveau op ongeveer 700 en HFK-245fa op ongeveer 1.000, terwijl koolwaterstoffen zich in de lage tientallen bevinden. Onder de herziene F-gassenverordening (EU) 2024/573 van de EU wordt de HFK-route verder onder druk gezet, wat de reden is dat koolwaterstofsystemen steeds meer marktaandeel winnen in paneelschuim.
Pentaan is brandbaar, en dat verandert de fabriek, niet alleen de machine. Verwacht explosieveilige elektrische voorzieningen in de schuimzone, mechanische ventilatie, gasdetectie, aarding en verbinding, en geen ontstekingsbronnen in de buurt van de mengkop. Een premixsysteem houdt de pentaanconcentratie en temperatuur stabiel vóór het doseren, wat ervoor zorgt dat de opname herhaalbaar is vanaf het eerste paneel van een ploegendienst tot het laatste.
Brandprestaties zijn iets anders dan thermische prestaties. Panelen zijn geclassificeerd volgens EN 13501-1; veel PIR-systemen worden getest tot B-s1,d0, PUR-systemen landen doorgaans op B-s2,d0 of B-s3,d0, en kernen van minerale wol bereiken A2-s1,d0. Classificatie is systeemspecifiek en diktespecifiek, dus lees altijd de prestatieverklaring voor de exacte opbouw die u verkoopt, en ga er nooit vanuit dat alleen een kernchemie een klasse garandeert.
Defecten waar u op moet letten en wat u moet inspecteren voordat u aftekent
Zes defecten zijn verantwoordelijk voor de meeste panelklachten, en elk defect bevat een korte lijst met eerste controles.
Maak een einde aan holtes en onopgevulde hoeken. Controleer de randafdichting en het gietpatroon voordat u de formulering aanraakt.
Dichtheidsgradiënt langs het paneel. Meestal shotgrootte, injectiepositie of matrijstemperatuur.
Delaminatie en buiging. Geconfronteerd met temperatuur, lossingsmiddel, te vroeg uit de mal gehaald of te veel verpakking.
Krimplijnen en zinksporen. Geltijdmismatch tussen de twee componenten.
Diktevariatie. Controle van riem of afstandhouder en stijfheid van het deksel op onderbroken lijnen.
Oppervlakte doorlezen. Bijna altijd te veel verpakking op een dunne bekleding.
Voor een fabrieksacceptatietest vraagt u schriftelijk het volgende aan:
Variatiecoëfficiënt van het shotgewicht over 20 opeenvolgende shots op uw formulering.
Kerndichtheid gemeten op drie posities over een paneel over de volledige lengte, niet alleen op het injectiepunt.
Lengte-, breedte- en diktetoleranties gecontroleerd aan de hand van de EN 14509 tolerantietabel.
Verwijder de hechting tussen het schuim en de bekleding op een gesneden monster aan beide uiteinden van het paneel.
Herhaalbaarheid van een dikteverandering, inclusief hoeveel panelen tijdens de omschakeling worden gesloopt.
Veelgestelde vragen over productielijnen voor sandwichpanelen
Q1. Wat is een productielijn voor sandwichpanelen?
Het is de uitrustingsset die van twee metalen bekledingen en een schuimkern een geïsoleerd paneel maakt: bekledingstoevoer, randafdichting, een schuim- of injectiemachine, een uithardingssectie zoals een dubbele band of een pers, vervolgens afsnijden, bijsnijden en stapelen.
Vraag 2. Hoeveel panelen kan een lijn per ploegendienst produceren?
Op discontinue lijnen is de doorvoer gelijk aan matrijsstations gedeeld door de cyclustijd, dus een lijn met 20 stations en een cyclus van 10 minuten produceert bij de theoretische snelheid ongeveer 120 panelen per uur. De reële productie is lager na omschakelingen en schroot; reken altijd vanuit uw eigen paneelmaat.
Q3. PUR of PIR kern voor een sandwichpaneel?
PUR is doorgaans goedkoper en voldoet aan de standaard koel- en wandeisen. PIR wordt gekozen wanneer brandprestaties of een hogere gebruikstemperatuur van belang zijn, en het wordt gewoonlijk getest volgens een betere EN 13501-1-klasse dan PUR, maar tegen hogere formuleringskosten.
Q4. Kan een sandwichpaneellijn cyclopentaan gebruiken in plaats van HFC?
Ja, en veel nieuwe regels doen dat ook. Het vereist een explosieveilige schuimruimte, ventilatie, gasdetectie en een pre-mix- of doseersysteem, dus de kosten voor retrofit zijn reëel. De winst is stabiliteit op het gebied van de regelgeving en een GWP dat ver onder HFC-141b of HFC-245fa ligt.
Vraag 5. Welke schuimdichtheid moet de kern van een sandwichpaneel hebben?
De meeste PUR- en PIR-paneelkernen met metalen oppervlak worden gespecificeerd in het gebied van 38 tot 45 kg/m3. Daaronder vallen mechanische eigenschappen en maatvastheid weg; ruim daarboven betaal je voor materiaal dat weinig isolatiewaarde toevoegt.
Vraag 6. Doorlopende dubbele band of discontinue lijn voor koelpanelen?
Koelkamers passen goed bij discontinue lijnen omdat de vereiste lengtes en diktes sterk variëren en de ordervolumes beperkt zijn. Doorlopende dubbele lijnen zijn zinvol wanneer een of twee paneeltypes het orderboek domineren en de volumes het kapitaal rechtvaardigen.
Voordat u iets ondertekent, vraagt u om twee documenten: een herhaalbaarheidsrecord van een machine die al draait, en een fabrieksacceptatietest op uw eigen formulering in de door u beoogde dikte. Deze twee gegevens vertellen u meer over een productielijn voor sandwichpanelen dan welke brochure dan ook.
Als u nog steeds de procesvolgorde in kaart brengt, onze kopersgids voor productieapparatuur voor PU-schuim doorloopt de bestelling van de apparatuur en de vragen die u in elke fase moet stellen. Ningbo Xinliang-machines levert de doseerunit, de lijnindeling en het blaasmiddelsysteem als één pakket, afgestemd op uw paneelbereik en uitgangsdoel.